Warping nella stampa 3D FDM: cause e soluzioni senza tentativi casuali
Angoli sollevati e basi deformate? Diagnosi il warping controllando primo layer, temperatura, materiale, geometria e ambiente di stampa.
More details
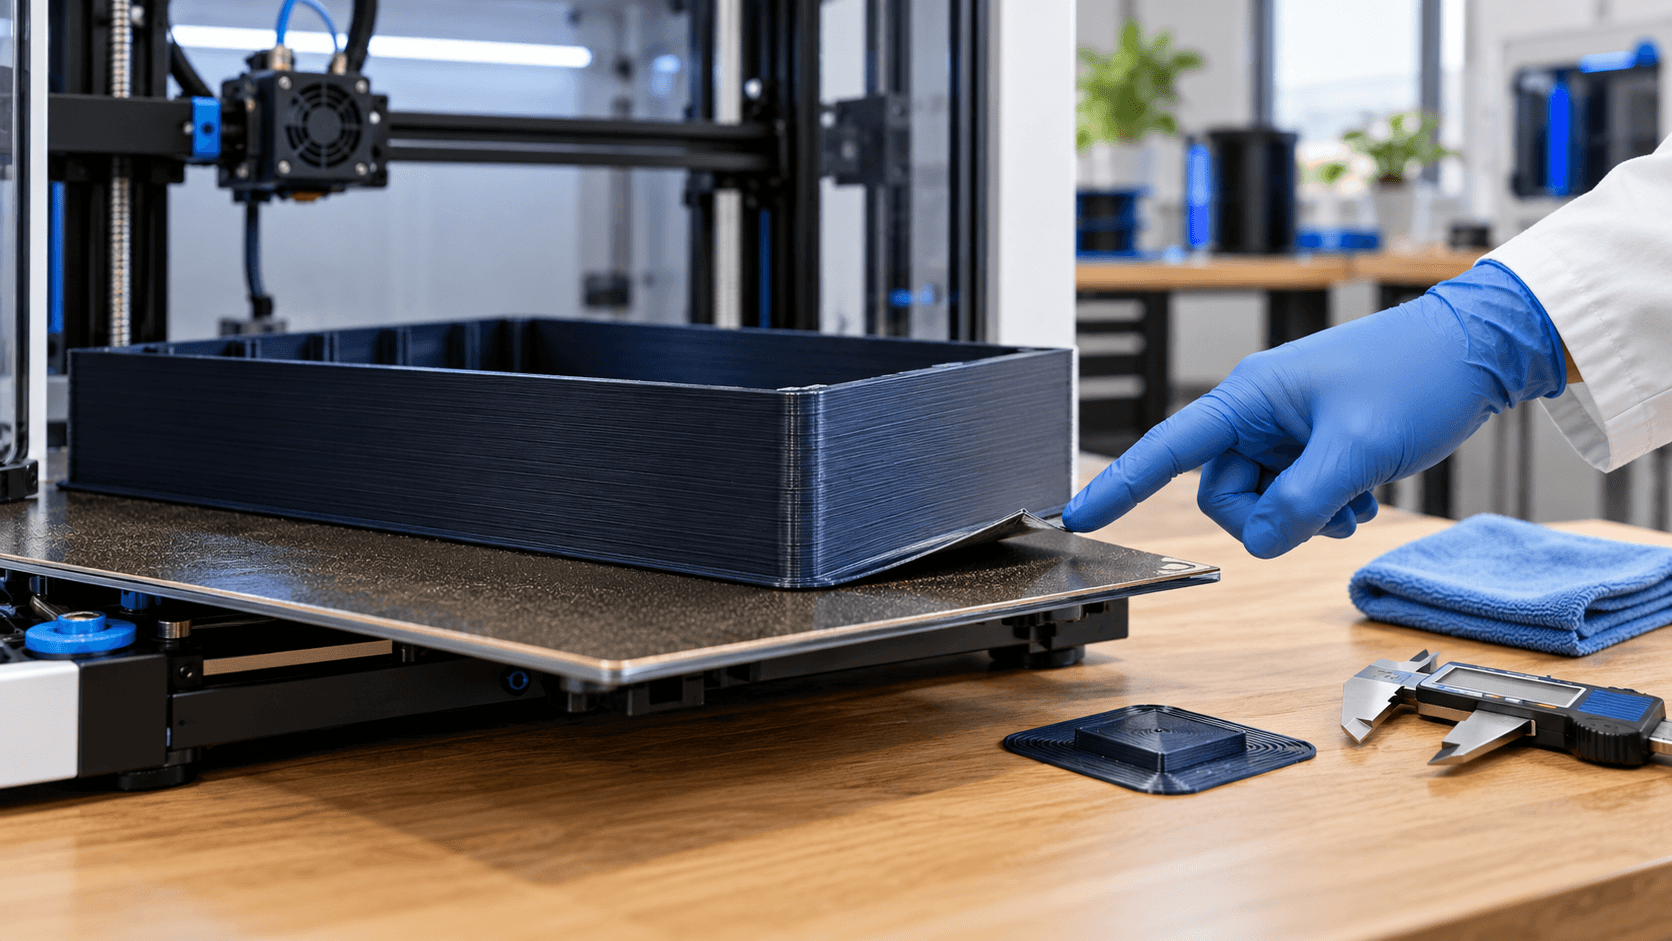
Il warping si riconosce quando uno o più angoli del pezzo si sollevano dal piano e la base perde planarità durante la stampa. Nei casi più evidenti il componente si stacca; in quelli meno visibili rimane attaccato, ma quote, accoppiamenti e superfici risultano deformati. Aggiungere colla o aumentare la temperatura del piano può sembrare la risposta immediata, ma senza una diagnosi ordinata si rischia di spostare il problema o danneggiare la superficie di stampa. Il difetto nasce dall’interazione tra ritiro del materiale, variazioni di temperatura e forza con cui il primo strato trattiene il pezzo. Quando gli strati superiori si raffreddano e si contraggono, tirano quelli inferiori. Gli spigoli e le zone lunghe e sottili concentrano questa sollecitazione; se l’adesione o la stabilità termica non bastano, la base si incurva.
Warping e scarsa adesione non sono la stessa cosa
Una stampa può staccarsi perché il primo layer non ha aderito correttamente, anche senza un forte ritiro termico. Al contrario, un primo strato ben posato può iniziare a sollevarsi dopo molte ore perché il componente accumula tensioni. Distinguere i due casi evita correzioni casuali. Se il bordo si muove già nelle prime linee, controlla piano, pulizia, quota Z e flusso iniziale. Se il sollevamento compare quando il pezzo è alto, largo o già parzialmente raffreddato, diventano più importanti materiale, ambiente, geometria e distribuzione delle temperature. Prusa collega il warping dei materiali ad alta temperatura allo shock termico tra estrusione e ambiente; UltiMaker lo descrive come conseguenza del ritiro del polimero durante il raffreddamento.
Prima diagnosi: osservare dove e quando inizia
Prima di cambiare parametri, annota il momento del difetto e la zona interessata. Un solo angolo può indicare contaminazione locale, piano non uniforme o corrente d’aria. Quattro angoli sollevati su una base ampia suggeriscono una sollecitazione più generale. Una parete che si curva lontano dal piano può dipendere dalla geometria o da raffreddamento non uniforme. Controlla anche se il pezzo è realmente deformato o se si è mosso l’intero piano magnetico, una lastra flessibile non ben appoggiata o un elemento della macchina. La diagnosi deve separare difetto del componente, adesione del primo layer e stabilità meccanica del sistema.
Verificare primo layer e superficie
Un primo layer affidabile richiede distanza ugello-piano corretta, superficie pulita e temperatura coerente con il materiale. Prusa raccomanda di valutare visivamente le linee: troppo alte restano tonde e separate; troppo basse risultano schiacciate e possono creare bordi rialzati. Il valore numerico della quota non è universale, perché dipende dalla macchina e dal piano. Oli, polvere e impronte riducono l’adesione. Usa la procedura di pulizia indicata dal produttore della superficie, non un solvente scelto per abitudine. Anche l’adesivo va trattato come parte di un sistema specifico. Su alcuni piani aumenta la presa; su altri serve come strato separatore o non deve essere usato. UltiMaker avverte che materiali e superfici diversi richiedono metodi differenti.
Stabilizzare temperatura e ambiente
Il piano riscaldato rallenta il raffreddamento della base, ma più caldo non significa sempre migliore. UltiMaker segnala che una temperatura troppo bassa può lasciare contrarre il materiale, mentre una troppo alta può deformare il pezzo. Parti dalla scheda del filamento e dal profilo della macchina, poi modifica un parametro alla volta. Correnti d’aria, porte aperte e temperatura ambiente variabile possono raffreddare un lato più dell’altro. Per ABS, ASA, PC, PA e altri materiali sensibili al ritiro, un volume chiuso o un ambiente controllato può ridurre il gradiente termico. Un enclosure non autorizza però a ignorare ventilazione, limiti termici della stampante o indicazioni del costruttore. Elettronica, alimentatore e filamenti hanno condizioni operative proprie. Anche il raffreddamento pezzo richiede equilibrio. Troppa ventola può aumentare il ritiro e peggiorare l’adesione tra strati; troppo poca può compromettere piccoli dettagli e sporgenze. Prusa raccomanda di evitare sia il raffreddamento eccessivo sia l’accumulo di calore, verificando il comportamento del materiale e della geometria reale.
Agire su geometria e orientamento
Una base grande con spigoli vivi offre leve efficaci alle tensioni di ritiro. Raggi agli angoli, transizioni graduali e suddivisione del modello possono ridurre la concentrazione degli sforzi. Se la funzione lo consente, orientare il pezzo con una base meno estesa può diminuire il rischio, anche se aumenta supporti o tempo di stampa. Pareti molto lunghe, spessori disuniformi e grandi masse concentrate raffreddano in modo diverso. Prima di aumentare indiscriminatamente l’infill, valuta se la geometria interna crea zone rigide accanto a zone sottili. Un campione della parte critica permette di confrontare orientamenti e strutture senza ristampare l’intero componente.
Brim, raft e adesivi: strumenti, non cure universali
Il brim aggiunge linee collegate al contorno del primo layer e aumenta la superficie che contrasta il sollevamento. UltiMaker lo indica come aiuto utile soprattutto per materiali soggetti a ritiro, basi strette o elementi sottili. Va però rimosso e può lasciare una finitura da rifinire. Il raft crea una struttura intermedia più spessa. Può aiutare con basi irregolari o materiali difficili, ma consuma più materiale, allunga la stampa e modifica la superficie inferiore. Se piano, primo layer o ambiente sono errati, brim e raft possono mascherare la causa senza rendere stabile il processo. Gli adesivi non sostituiscono calibrazione e pulizia. Un prodotto non compatibile può rendere difficile il distacco o danneggiare piano e pezzo. Segui sempre combinazione dichiarata di materiale, superficie e procedura di rilascio.
Una sequenza pratica di correzione
Per ridurre variabili, procedi in questo ordine: 1. verifica che piano e struttura siano stabili; 2. pulisci la superficie con il metodo previsto; 3. controlla uniformità e quota del primo layer; 4. usa profilo e temperature consigliati per il filamento; 5. elimina correnti d’aria e variazioni ambientali; 6. osserva quando inizia il sollevamento; 7. prova brim o modifica mirata della base; 8. valuta orientamento, raggi o suddivisione del CAD; 9. cambia un solo parametro e registra il risultato. Una piastrina o una sezione rappresentativa è più utile di una sequenza di stampe complete. Documenta materiale, lotto, piano, pulizia, temperature, ventola, orientamento e foto del difetto. La soluzione diventa così ripetibile, non dipendente dalla memoria dell’operatore.
Dal difetto al componente verificato
Un pezzo che resta attaccato non è automaticamente conforme. Dopo la stampa misura planarità, quote della base e superfici di accoppiamento. Per componenti strutturali, tenute, parti di sicurezza o ambienti termici critici, servono criteri di accettazione e prove proporzionate all’impiego. ADIVO può supportare analisi del file, scelta del materiale, orientamento, campionatura e produzione FDM. [Contattaci](/it/contatti) con CAD, dimensioni, filamento e foto del difetto: una diagnosi mirata riduce ristampe e correzioni casuali.