Ridurre gli scarti nella stampa 3D: metodo pratico per prototipi FDM
Un workflow concreto per ridurre ristampe e materiale sprecato: requisiti, anteprima, campioni, primo articolo e registrazione delle prove.
More details
Nella prototipazione FDM lo scarto più costoso non è sempre il supporto rimosso dal pezzo. Spesso è una stampa di dieci ore che scopre troppo tardi un foro errato, un accoppiamento non definito o un orientamento incompatibile con il carico. Ridurre gli scarti significa quindi ridurre le decisioni non verificate prima e durante il processo. Non esiste una percentuale universale di risparmio. Geometria, materiale, macchina, operatore e criterio di accettazione cambiano da progetto a progetto. Esiste però un metodo ripetibile: definire cosa deve essere validato, controllare il file, isolare la zona critica, stampare un primo articolo e registrare il risultato prima di produrre altre copie.
Separare scarto inevitabile, errore e campione utile
Brim, purge line, supporti e torri di spurgo possono essere necessari al processo. Una parte fallita per profilo sbagliato è invece uno scarto evitabile. Un piccolo campione progettato per verificare una tolleranza consuma materiale, ma produce un dato utile e può evitare la ristampa del componente completo. Questa distinzione aiuta a leggere il problema. Per ogni lavoro conviene registrare almeno quattro categorie: 1. materiale del componente conforme; 2. materiale ausiliario previsto dal processo; 3. campioni e provini deliberati; 4. stampe interrotte o non conformi. Senza questa separazione, ridurre il peso dei supporti può sembrare un miglioramento anche quando aumentano i pezzi falliti. L'obiettivo operativo è ottenere il risultato richiesto con un numero controllato di iterazioni, non eliminare ogni grammo ausiliario a prescindere.
Definire prima che cosa deve dimostrare il prototipo
Un prototipo estetico non richiede gli stessi controlli di una dima, una staffa o un involucro elettronico. Prima del CAD e dello slicing, scrivi le domande a cui il pezzo deve rispondere: ingombro, montaggio, ergonomia, resistenza, temperatura, aspetto o accessibilità. Associa a ogni domanda un criterio osservabile. Un foro deve accogliere un perno con un gioco definito; un coperchio deve chiudersi per un certo numero di cicli; una staffa deve sostenere un carico in una direzione nota. Se il criterio resta “sembra giusto”, ogni revisione rischia di cambiare più elementi insieme. Definisci anche quali funzioni non servono ancora. Un mock-up dimensionale può essere cavo, privo di finitura e stampato con profilo rapido. Aggiungere subito pareti definitive, dettagli cosmetici e materiale tecnico aumenta tempo e scarto prima di aver verificato forma e montaggio.
Controllare file e versione prima dello slicing
Molte ristampe iniziano da un file sbagliato: scala non verificata, revisione superata, corpo nascosto, unità incoerenti o mesh danneggiata. Conserva una versione identificabile del CAD e del progetto slicer. Registra almeno nome, revisione, materiale, ugello e data. Prima di generare il G-code, controlla ingombro, superfici chiuse, spessori, quote critiche e orientamento. Se il modello proviene da STL, ricorda che il formato non porta un'unità di misura esplicita. Un controllo dimensionale su almeno una quota nota evita errori macroscopici. Il progetto 3MF può conservare più informazioni rispetto al solo STL, ma non rende automaticamente corretto il processo. Profili, modificatori e supporti devono comunque essere letti e verificati sulla macchina reale.
Usare l'anteprima come controllo tecnico
Prusa raccomanda di visualizzare sempre il G-code prima della stampa. La vista layer per layer permette di individuare elementi che iniziano nel vuoto, pareti mancanti, top layer insufficienti, ponti critici e supporti non previsti. UltiMaker mostra inoltre stima di tempo e materiale, dati utili per confrontare due orientamenti prima di consumare una bobina. L'anteprima deve rispondere a domande precise: - la base ha contatto sufficiente con il piano? - i supporti raggiungono davvero le zone necessarie? - le pareti critiche hanno il numero di linee previsto? - esistono isole, movimenti inutili o piccoli dettagli non stampabili? - tempo e materiale sono coerenti con la fase del prototipo? Non ridurre automaticamente infill, supporti o brim. Prusa osserva che meno infill riduce tempo e materiale, ma l'infill sostiene anche le superfici superiori e contribuisce alla struttura. La configurazione migliore è quella minima che soddisfa funzione e affidabilità del pezzo specifico.
Stampare la funzione critica, non sempre il pezzo intero
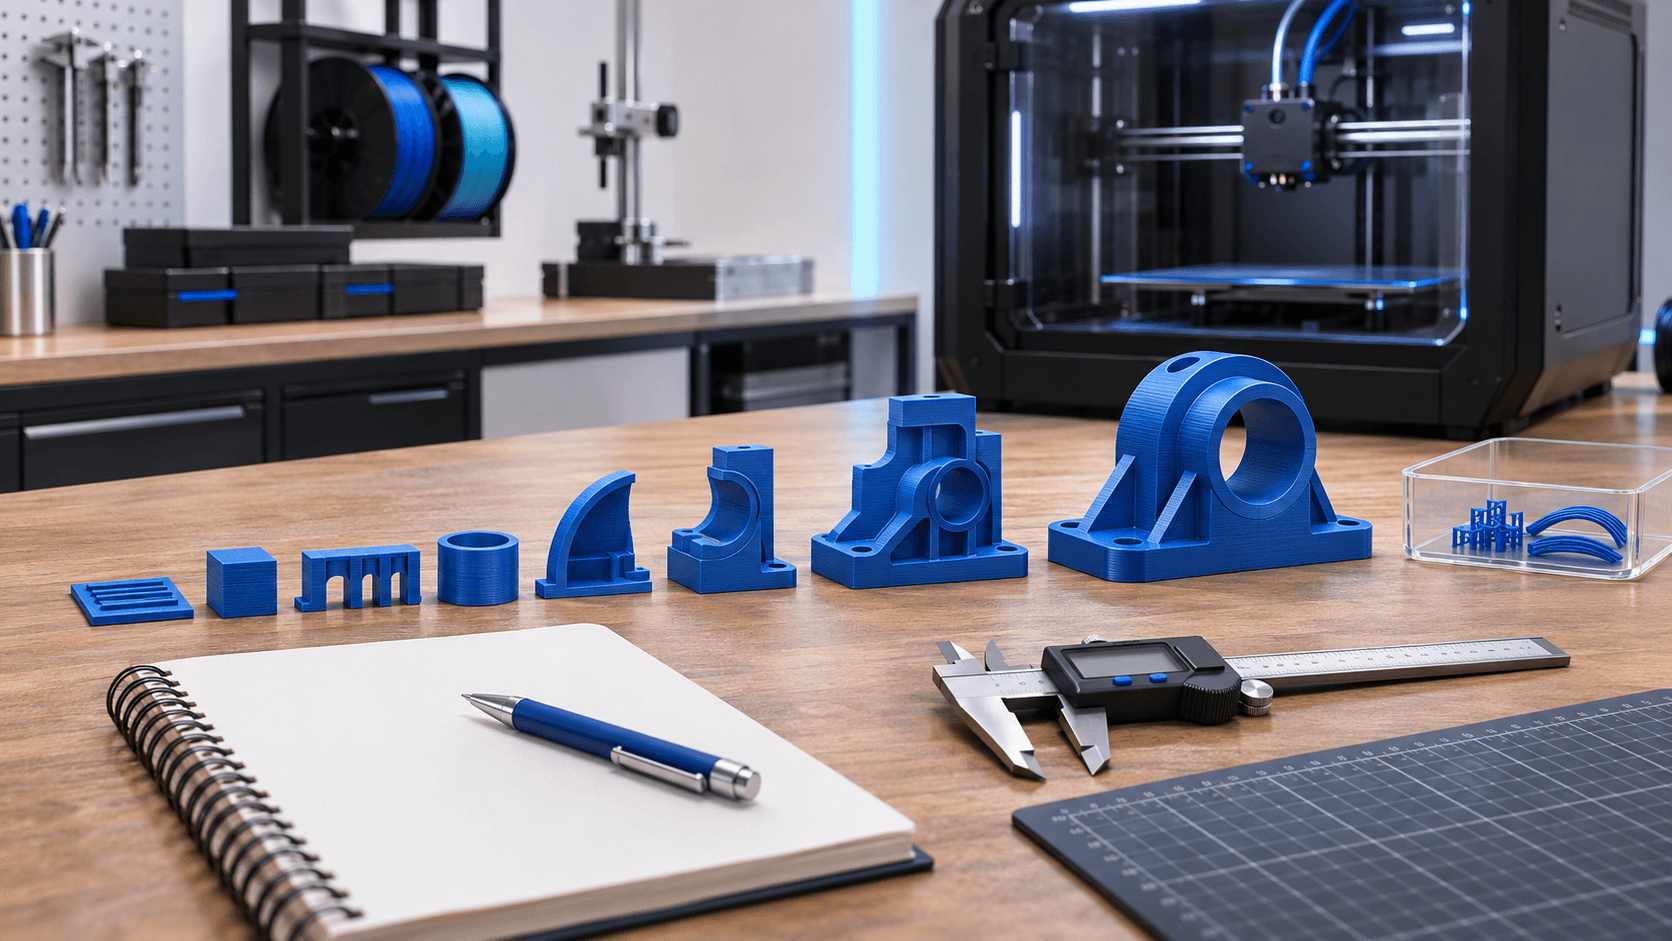
Se il rischio è concentrato in una zona, estrai un campione. Per un incastro basta spesso una sezione con linguetta e sede; per un inserto filettato serve il bossolo; per una superficie di appoggio può bastare l'area con fori e battute. Il campione deve usare stesso orientamento, materiale, layer, perimetri e compensazioni del componente finale. Una matrice di prova è utile quando va scelta una quota. Invece di stampare cinque pezzi completi, prepara una piastrina con più fori o giochi vicini. Misura il risultato, annota la variante accettata e trasferisci la correzione nel CAD. Il campione non elimina la validazione finale, ma sposta l'incertezza su una stampa breve e leggibile.
Orientamento e supporti: confrontare il costo totale
L'orientamento con meno supporti non è sempre quello con meno scarto. Può indebolire il pezzo, peggiorare una quota o aumentare il rischio di warping. Confronta almeno supporti, tempo, altezza, area sul piano, direzione degli strati e superfici da rifinire. UltiMaker documenta che strutture di supporto più dense o ramificate aumentano tempo e materiale. Prima di alleggerirle, valuta se il CAD può essere diviso, ruotato o dotato di smussi e superfici autoportanti. Una modifica geometrica controllata può ridurre post-processing e rischio, ma non deve cambiare funzione o accoppiamenti. Quando il pezzo è diviso, aggiungi riferimenti di montaggio e tolleranze coerenti. Una suddivisione senza strategia può sostituire lo scarto dei supporti con errori di assemblaggio.
Primo articolo e criteri di arresto
Per una piccola serie, stampa prima un solo esemplare. Controlla quote, planarità, montaggio, superficie e prova funzionale prevista. Solo dopo congela file, profilo e materiale. NIST sottolinea il ruolo di misurazione, monitoraggio e dati di processo per ridurre variabilità e avvicinarsi al risultato corretto al primo tentativo. Durante la stampa definisci quando intervenire. Primo layer incompleto, distacco, sottoestrusione persistente, supporto collassato o spostamento del piano possono giustificare un arresto anticipato. Una telecamera aiuta a osservare, ma non sostituisce criteri e responsabilità. Interrompere ogni piccola imperfezione può sprecare quanto lasciare proseguire un difetto irreversibile.
Registrare le prove per non ripetere gli stessi errori
Una scheda minima contiene revisione del file, macchina, ugello, materiale e lotto, orientamento, profilo, tempo stimato, esito e foto. Se il pezzo non è conforme, aggiungi difetto, punto di comparsa e unica modifica prevista per il tentativo successivo. La registrazione trasforma tentativi in conoscenza. NIST collega dati integrati e decisioni informate alla riduzione dei tempi di qualifica e dei costi legati alla qualità. In un laboratorio FDM basta anche un registro semplice, purché file e risultato restino collegati. Gli scarti fisici vanno infine separati per materiale quando la filiera locale lo richiede. Non dichiarare automaticamente riciclabili brim, supporti o pezzi contaminati: composizione, additivi e servizio disponibile determinano la destinazione corretta.
Dal campione alla produzione con ADIVO
Ridurre gli scarti parte da requisiti, file e controlli, non da un claim generico sul materiale. ADIVO può supportare revisione del CAD, campioni funzionali, scelta del processo e piccole serie FDM. [Contattaci](/it/contatti) con file, quantità e funzione critica: possiamo definire un primo articolo e criteri di verifica prima della produzione completa.