Inserti filettati nella stampa 3D: progettare giunti FDM affidabili
Dalla sede CAD alla prova di montaggio: come scegliere, installare e verificare inserti filettati nei componenti FDM.
More details
Un foro stampato in 3D può accogliere una vite direttamente, ma non sempre è la soluzione giusta. Se un coperchio deve essere aperto più volte, una staffa richiede una coppia controllata o un'attrezzatura deve essere regolata, il filetto ricavato nel polimero può usurarsi o deformarsi. Un inserto filettato sposta il contatto della vite su una filettatura metallica e rende il montaggio più ripetibile. L'inserto, però, non rende automaticamente robusto il giunto. Tipo di inserto, sede CAD, materiale, numero di pareti, orientamento, installazione e carico devono lavorare insieme. Una sede troppo piccola può fessurare il bossolo; una sede troppo larga può ridurre la ritenzione; un inserto inclinato può compromettere allineamento e superficie di appoggio.
Quando conviene usare un inserto filettato
Gli inserti sono utili quando sono previsti più cicli di montaggio, quando serve una filettatura metrica definita o quando la vite deve serrare due parti senza consumare il foro stampato. Applicazioni comuni includono carter, supporti per elettronica, dime, attrezzaggi, componenti di robotica e prototipi funzionali. Non sono sempre necessari. Per un assemblaggio unico e leggero possono bastare una vite per plastica, un dado catturato o una geometria a scatto. Se il pezzo lavora con carichi critici, vibrazioni, temperature elevate o requisiti di sicurezza, una guida generale non sostituisce calcolo, prove e criteri di accettazione specifici. Il primo passo è definire cosa deve resistere il giunto: coppia di serraggio, trazione, taglio, flessione, numero di cicli e temperatura. Senza questi dati è facile scegliere l'inserto solo in base alla vite disponibile.
Scegliere tra inserto termico, a pressione e autofilettante
Gli inserti termici sono progettati per termoplastici. Il calore ammorbidisce localmente il materiale, che fluisce attorno alle zigrinature e trattiene l'inserto dopo il raffreddamento. SPIROL indica che temperatura e pressione devono essere controllate: l'inserto deve ammorbidire il polimero senza degradarlo o creare eccesso di materiale in superficie. Gli inserti a pressione richiedono una sede e un supporto molto coerenti. L'installazione a freddo introduce sollecitazioni radiali maggiori e può aprire una parte FDM lungo gli strati. Può essere adatta a inserti progettati per questo metodo, ma non va improvvisata usando un inserto termico come se fosse equivalente. Gli inserti autofilettanti formano il proprio percorso nel materiale e possono essere utili per alcuni polimeri, parti SLS o configurazioni in cui il calore non è indicato. Tappex raccomanda di scegliere il tipo in funzione del materiale, dell'installazione e dei carichi. Anche il materiale dell'inserto conta: ottone, acciaio o acciaio inox rispondono a esigenze diverse di installazione, corrosione e temperatura.
Progettare la sede partendo dalla scheda dell'inserto
Non esiste un diametro universale per una vite M3, M4 o M5. Ogni serie di inserti ha diametro esterno, lunghezza, zigrinatura e indicazioni di foro proprie. Parti quindi dal disegno del produttore e tratta la quota come valore iniziale da verificare sulla combinazione reale di stampante e materiale. La sede deve essere più profonda dell'inserto, così la vite non raggiunge il fondo e non lo spinge fuori durante il serraggio. SPIROL propone, per le proprie famiglie, una profondità minima pari alla lunghezza dell'inserto più due passi di filettatura. È una guida del produttore, non una quota da copiare su prodotti diversi. Un piccolo invito superiore aiuta a centrare inserto e utensile. Il bossolo deve avere abbastanza materiale attorno alla sede per accogliere il flusso del polimero e trasferire il carico. Nella guida per parti stampate in 3D, SPIROL raccomanda una zona solida attorno all'inserto e mostra che aumentare le pareti esterne può incidere più di un aumento generico del riempimento.
Pareti, infill e orientamento: dove passa davvero il carico
Un inserto installato in due pareti sottili circondate da infill leggero può apparire corretto, ma avere poca resistenza a rotazione o estrazione. Conviene creare un bossolo con più perimetri e raccordi alla struttura principale. Nervature e raggi riducono le concentrazioni di tensione; spigoli vivi e bossoli isolati su una piastra sottile favoriscono cricche e flessione. La guida SPIROL per assemblaggi stampati indica, per la configurazione provata, almeno 1,5 volte il diametro della zigrinatura come zona solida attorno all'inserto e prestazioni massime vicine a due volte. Riporta anche un miglioramento con infill superiore al 50%. Questi valori derivano da inserti, PLA e parametri specifici: servono come direzione progettuale, non come garanzia per ogni pezzo. Considera anche l'anisotropia FDM. Se il carico tende ad aprire il bossolo lungo i layer, cambiare orientamento o ridisegnare la giunzione può essere più efficace di aumentare solo l'infill. Per carichi di estrazione elevati, una testa o una configurazione passante può aiutare, ma deve essere prevista dal tipo di inserto e dalla geometria dell'assieme.
Stampare una matrice di sedi prima del componente completo
Diametro nominale e foro stampato non coincidono sempre. Compensazione del materiale, altezza layer, larghezza di estrusione, orientamento e calibrazione macchina modificano la sede. Tappex raccomanda di considerare tolleranza della stampante e materiale, oltre alle quote pubblicate. Una piccola piastrina con tre o quattro diametri vicini riduce i tentativi sul componente finale. Usa stesso filamento, orientamento, layer, pareti e profilo previsti per la produzione. Installa gli inserti e registra facilità di ingresso, presenza di rigonfiamenti, allineamento, rotazione e risultato dopo il raffreddamento. Non scegliere la sede solo perché l'inserto entra. Una sede troppo larga può sembrare pulita ma offrire poca ritenzione; una troppo stretta può richiedere pressione e calore eccessivi. Il campione deve mostrare un flusso uniforme attorno alle zigrinature senza crepe o materiale carbonizzato.
Installare l'inserto diritto e con calore controllato
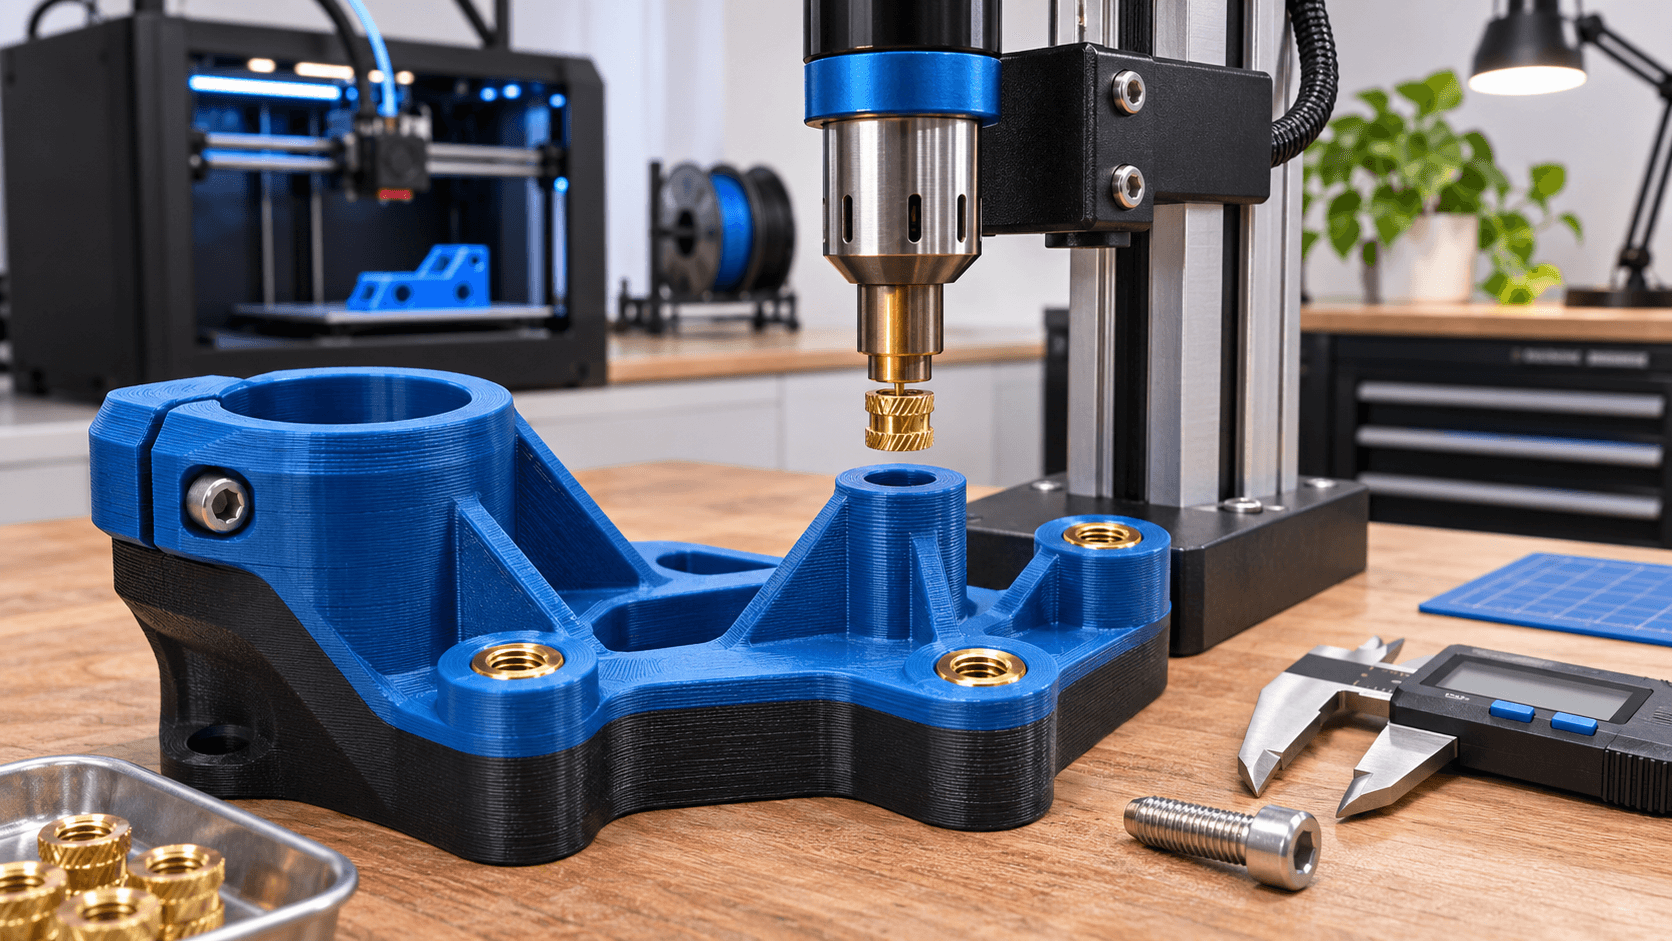
Per un risultato ripetibile, usa una punta adatta all'inserto e, quando possibile, una guida verticale o una pressa termica. Allinea l'asse con la sede, applica solo la pressione necessaria e lascia che sia il calore a rendere mobile il polimero. Spingere un inserto non ancora caldo abbastanza può separare gli strati; sostare troppo può allargare il foro o deformare il bossolo. Arresta l'installazione alla quota prevista, normalmente a filo della superficie secondo la guida del prodotto. Mantieni la posizione durante il primo raffreddamento e non avvitare subito. Proteggi operatore e banco da punta, inserto e utensile caldi; segui sempre istruzioni del sistema di installazione e del materiale. Per serie ripetute, controlla temperatura, tempo, corsa e perpendicolarità. Un semplice fermo meccanico limita differenze tra operatori. L'installazione manuale può funzionare per campioni, ma deve comunque produrre una geometria verificabile.
Verificare il giunto, non solo la filettatura
Dopo il raffreddamento controlla quota, inclinazione e superficie circostante. Monta la vite con coppia definita per il progetto e verifica che l'inserto non ruoti. Se l'assieme deve essere aperto spesso, esegui cicli di montaggio. Se il carico tende a estrarre l'inserto, prepara una prova coerente con quella direzione. Anche il foro della parte accoppiata è importante. Deve lasciare passare la vite senza trasferire il serraggio al bordo plastico sbagliato. SPIROL raccomanda che l'inserto, non il polimero circostante, sostenga il carico del giunto; in alcuni assiemi plastica-plastica può servire un limitatore di compressione. Documenta inserto, lotto, materiale, profilo, orientamento, quota sede, metodo di installazione e risultato della prova. Questa scheda trasforma un campione riuscito in un processo ripetibile.
Dal CAD alla piccola serie con ADIVO
Un inserto affidabile nasce da sede, struttura e installazione progettate insieme. ADIVO può supportare revisione del CAD, stampa FDM, campionatura e verifica del montaggio. [Contattaci](/it/contatti) con file, tipo di vite, numero di cicli e condizioni d'uso: possiamo impostare una matrice di prova prima del componente completo o della piccola serie.