Filamenti in fibra di carbonio per stampa 3D: cosa sapere prima di usarli
Matrice polimerica, rigidità, ugello antiabrasione, umidità e prove: guida pratica per scegliere e stampare filamenti caricati con fibra di carbonio.
More details
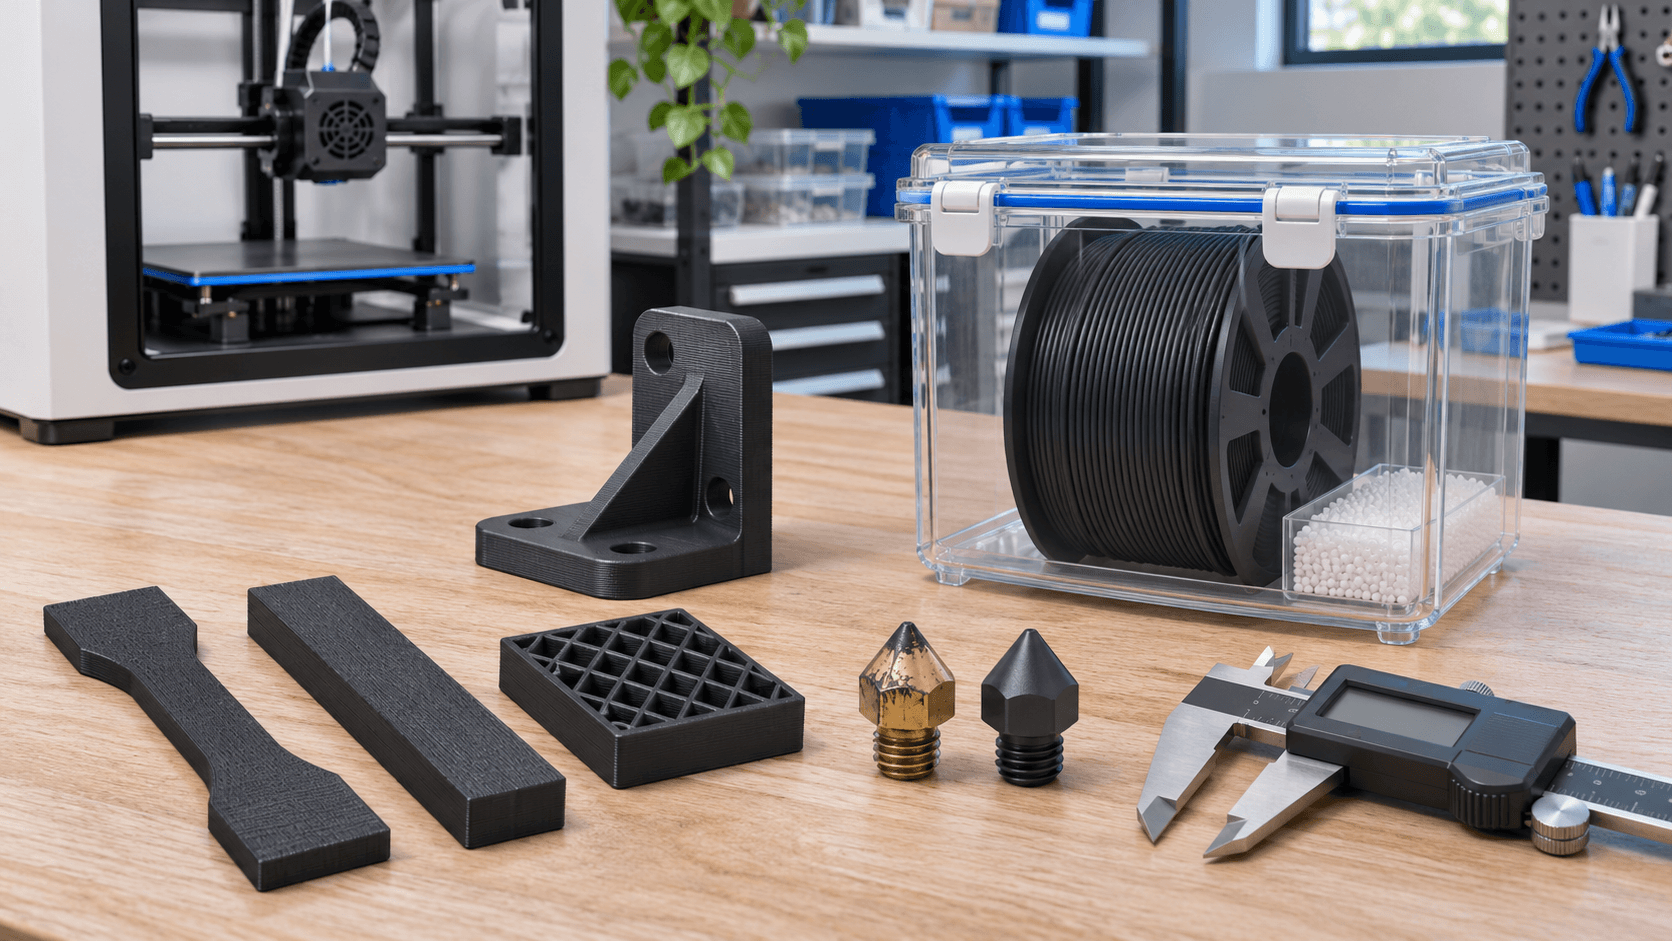
Un filamento indicato come PLA-CF, PETG-CF o PA-CF non è un filo di carbonio puro. È un materiale composito: una matrice termoplastica contiene fibre corte che modificano aspetto, lavorabilità e proprietà del pezzo. La sigla prima di “CF” resta quindi decisiva. Un PETG-CF mantiene una base PETG; un PA-CF parte da una poliammide e richiede gestione diversa di temperatura, umidità e piano. La fibra non rende automaticamente ogni stampa più resistente. Può aumentare rigidità e stabilità dimensionale in una formulazione specifica, ma può anche ridurre l'allungamento o rendere il comportamento più fragile. Per scegliere bene servono scheda tecnica, attrezzatura compatibile e una prova legata all'uso reale.
Capire che cosa si sta acquistando
La prima verifica riguarda il nome completo del materiale, non il solo richiamo al carbonio. PLA-CF, PETG-CF, PA6-CF, PA11-CF, PC-CF e PPS-CF appartengono a famiglie diverse. Cambiano temperatura di estrusione, adesione al piano, sensibilità all'umidità, resistenza termica e requisiti della stampante. Conta anche la funzione della carica. Prusa distingue formulazioni nelle quali le fibre migliorano proprietà meccaniche e stabilità da prodotti nei quali l'effetto è soprattutto estetico. Una superficie opaca può nascondere le linee di layer, ma non prova che il componente sopporti meglio un urto o una temperatura elevata. Leggi la [scheda tecnica del filamento](/it/blog/scheda-tecnica-filamento-3d-come-leggerla) e verifica come sono stati ottenuti i valori: orientamento dei provini, metodo di prova, condizionamento e temperatura. Confrontare numeri prodotti con metodi diversi porta a conclusioni deboli.
Rigidità non significa resistenza universale
Le fibre corte possono rendere il materiale più rigido e limitare il ritiro durante la stampa. Un pezzo rigido si deforma meno sotto un certo carico, ma potrebbe assorbire meno energia prima della rottura. Resistenza a trazione, flessione, urto e fatica descrivono fenomeni diversi. Anche l'orientamento resta fondamentale. Nella FDM le fibre seguono prevalentemente il flusso depositato e il pezzo conserva una struttura a strati. Un valore misurato nel piano XY non garantisce lo stesso comportamento lungo Z. Pareti, raggi, raccordi e direzione del carico possono contare più dell'aumento indiscriminato del riempimento. Per una staffa, una dima o un supporto, definisci prima il requisito: deformazione massima, temperatura, numero di cicli, massa o finitura. Solo dopo confronta materiale base e versione CF con la stessa geometria e criteri di accettazione.
Ugello antiabrasione e percorso del filamento
Carbonio, vetro e Kevlar sono cariche abrasive. Prusa indica la necessità di un ugello temprato; UltiMaker richiede print core resistenti all'abrasione per i compositi. Un ugello standard in ottone può consumarsi rapidamente: il diametro effettivo cresce, il flusso cambia e le quote peggiorano anche se la stampa continua. Non basta sostituire il solo ugello. Controlla che hotend, estrusore, tubo guida e sistema multicolore siano compatibili con materiale, temperatura e fragilità del filamento. Alcune formulazioni richiedono diametri minimi o sconsigliano percorsi lunghi e curve strette. Segui la scheda del produttore invece di copiare un profilo generico. La scelta tra [ugello da 0,4 e 0,6 mm](/it/blog/ugello-stampante-3d-fdm-04-06-mm) dipende dalla formulazione e dal dettaglio. Un diametro maggiore può ridurre il rischio di ostruzione con particelle, ma cambia larghezza di linea, finitura e tempi. Dopo il cambio ugello verifica altezza, flusso e primo layer.
Umidità: il problema viene dalla matrice
La fibra di carbonio non elimina la sensibilità all'acqua della matrice. Le poliammidi caricate restano particolarmente igroscopiche; anche altri compositi possono richiedere asciugatura prima dell'uso. Umidità eccessiva può produrre estrusione irregolare, superficie ruvida, bolle e perdita di ripetibilità. Temperatura e durata di asciugatura non sono universali. Prusa pubblica indicazioni diverse per famiglia; Anycubic, per il proprio PETG-CF, prescrive asciugatura e specifica condizioni precise. Usa sempre dati del produttore della bobina e un'attrezzatura con controllo stabile. Valori troppo alti possono deformare bobina o materiale. Dopo il trattamento, conserva il filamento in contenitore chiuso o dry box e ristampa lo stesso campione. La guida sul [filamento umido](/it/blog/filamento-umido-stampa-3d-conservazione) spiega come separare umidità, temperatura, retrazione e ugello parzialmente ostruito.
Preparare profilo e geometria senza scorciatoie
Parti dal profilo ufficiale più vicino alla combinazione stampante-materiale. Verifica temperatura, piano, velocità, portata volumetrica, ventilazione e adesivo indicato. Un composito può scorrere e raffreddarsi diversamente dal polimero non caricato; aumentare la velocità perché il materiale appare stabile può superare la capacità di fusione dell'hotend. Nello slicer controlla pareti, top layer, orientamento e sezioni critiche. Per componenti funzionali, aumenta prima i perimetri dove passa il carico e correggi gli spigoli che concentrano tensione. Il riempimento alto non compensa una parete sottile, un foro vicino al bordo o un carico applicato per separare gli strati. Se servono supporti, considera la finitura: la superficie opaca nasconde alcuni segni, ma la rigidità può rendere più difficile la rimozione. Prova interfaccia, distanza e orientamento su un campione ridotto prima di una stampa lunga.
Eseguire una prova che risponda a una domanda
Un test utile confronta due opzioni mantenendo fissi gli altri fattori. Stampa la zona funzionale con materiale standard e composito, stesso orientamento, stesso numero di pareti e stessa condizione ambientale. Misura quota, massa e deformazione; poi applica il carico previsto in modo controllato. Registra bobina, lotto, stato di asciugatura, ugello, profilo e revisione del file. Se il risultato cambia, questi dati permettono di capire se la causa è materiale, processo o geometria. Non usare un singolo pezzo riuscito come prova di durata per un'applicazione critica. Polvere e frammenti prodotti da taglio, levigatura o lavorazioni successive richiedono gestione coerente con scheda di sicurezza, aspirazione e DPI indicati. Evita indicazioni universali: composizione e rischi dipendono dal prodotto reale.
Quando il composito CF è una scelta sensata
Un filamento CF è interessante quando il progetto richiede rigidità, stabilità dimensionale, massa contenuta o una finitura tecnica, e quando stampante e controllo del processo sono adeguati. È meno utile se il requisito principale è flessibilità, urto, costo minimo o stampa con hardware non resistente all'abrasione. ADIVO può aiutarti a confrontare matrice, scheda tecnica, geometria e attrezzatura prima di una piccola serie. [Contattaci](/it/contatti) con CAD, quantità, ambiente d'uso e carico previsto: possiamo impostare un campione comparativo e criteri di verifica prima della produzione completa.