Z seam nella stampa 3D: come ridurre la cicatrice verticaleZ seam nella stampa 3D: come ridurre la cicatrice verticale
La linea verticale sul pezzo non è sempre un difetto casuale. Scopri come posizione della cucitura, flusso, retrazione e geometria cambiano il risultato.La linea verticale sul pezzo non è sempre un difetto casuale. Scopri come posizione della cucitura, flusso, retrazione e geometria cambiano il risultato.
ApprofondimentoMore details
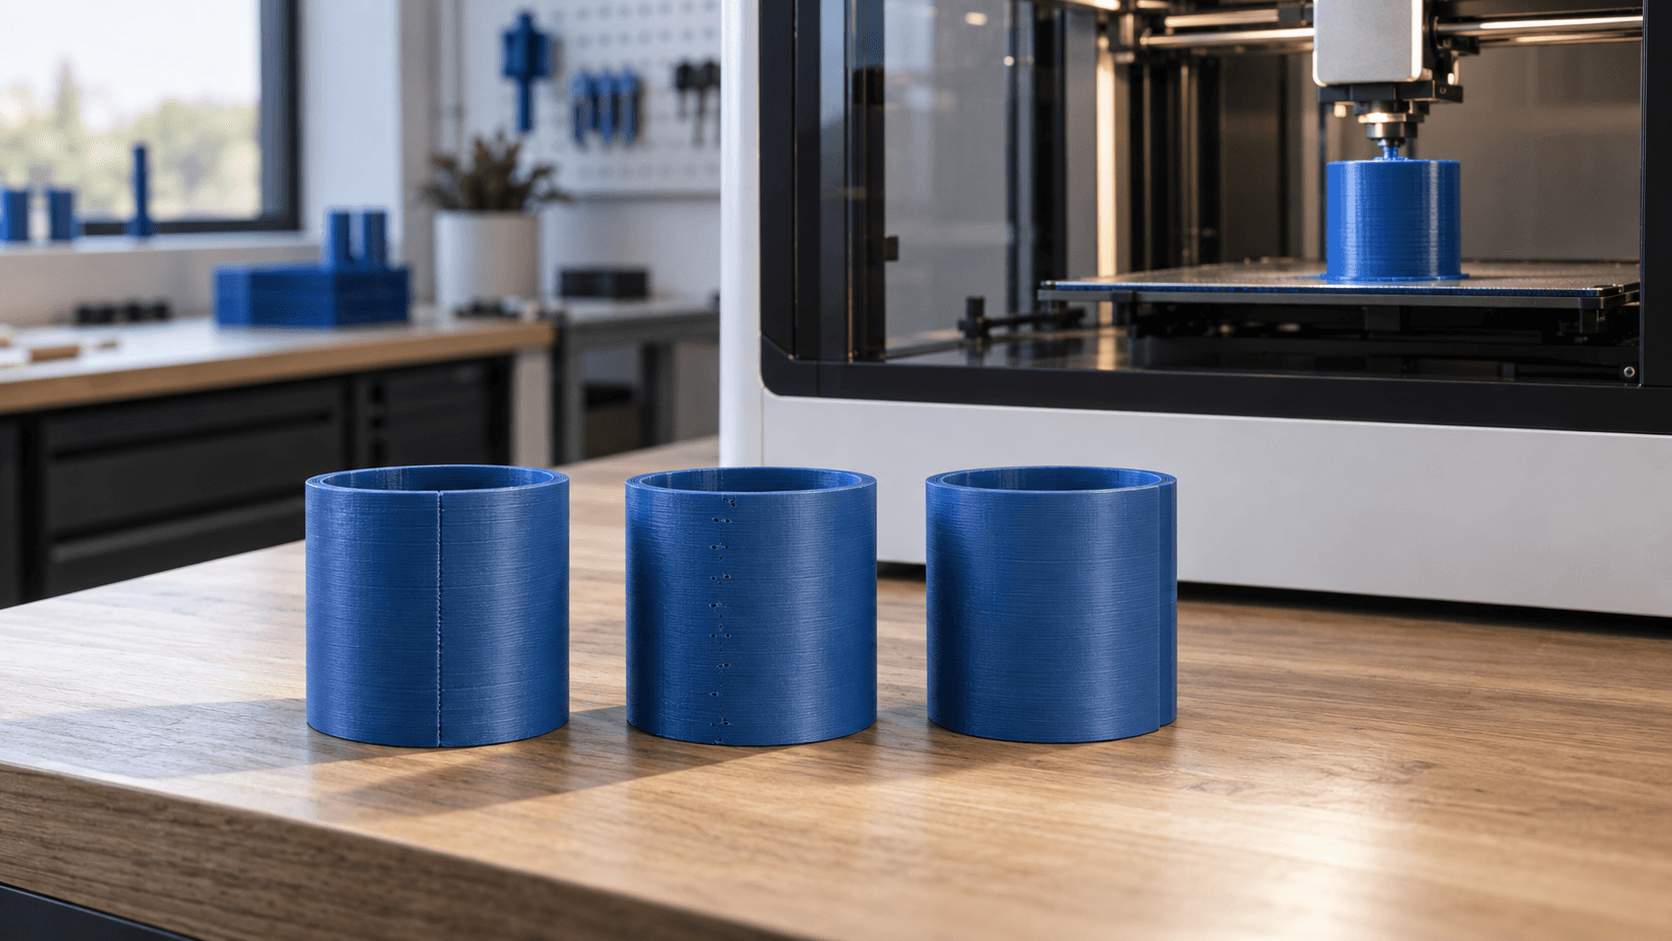
Una linea verticale attraversa la parete del modello, oppure compare una sequenza regolare di piccoli rilievi. È uno dei segni più riconoscibili della stampa 3D FDM: la **Z seam**, chiamata anche cucitura, cicatrice o giunzione di layer. Non nasce necessariamente da una stampante difettosa. Ogni perimetro chiuso deve iniziare e terminare in un punto; quando quei punti si ripetono lungo l'asse Z, diventano visibili sulla superficie. La cucitura non può essere eliminata in ogni situazione, ma si può controllare. Il risultato migliore arriva combinando una posizione intelligente nello slicer, un profilo di estrusione ben calibrato e una geometria orientata in modo favorevole. Intervenire su un solo parametro, soprattutto con valori estremi, rischia invece di trasformare un piccolo rilievo in una fessura o in sottoestrusione.Una linea verticale attraversa la parete del modello, oppure compare una sequenza regolare di piccoli rilievi. È uno dei segni più riconoscibili della stampa 3D FDM: la **Z seam**, chiamata anche cucitura, cicatrice o giunzione di layer. Non nasce necessariamente da una stampante difettosa. Ogni perimetro chiuso deve iniziare e terminare in un punto; quando quei punti si ripetono lungo l'asse Z, diventano visibili sulla superficie. La cucitura non può essere eliminata in ogni situazione, ma si può controllare. Il risultato migliore arriva combinando una posizione intelligente nello slicer, un profilo di estrusione ben calibrato e una geometria orientata in modo favorevole. Intervenire su un solo parametro, soprattutto con valori estremi, rischia invece di trasformare un piccolo rilievo in una fessura o in sottoestrusione.
Che cos'è davvero la Z seamChe cos'è davvero la Z seam
Durante la stampa di una parete, l'ugello completa un anello e passa alla traiettoria successiva. Nel punto di chiusura cambiano velocità, pressione del materiale e direzione del movimento. Una minima quantità di plastica in più può creare un rigonfiamento; una ripartenza povera di materiale può lasciare un avvallamento. Se lo slicer colloca la chiusura nella stessa zona a ogni layer, i segni formano una linea verticale. Prima di modificare il profilo, osserva l'anteprima dello slicer. Le cuciture sono normalmente evidenziabili come punti o marcatori. Se il difetto reale coincide con quei punti, stai guardando la seam. Se invece la linea prosegue anche dove l'anteprima non indica cambi di perimetro, verifica wobble dell'asse Z, risonanze, variazioni di flusso o problemi del modello.Durante la stampa di una parete, l'ugello completa un anello e passa alla traiettoria successiva. Nel punto di chiusura cambiano velocità, pressione del materiale e direzione del movimento. Una minima quantità di plastica in più può creare un rigonfiamento; una ripartenza povera di materiale può lasciare un avvallamento. Se lo slicer colloca la chiusura nella stessa zona a ogni layer, i segni formano una linea verticale. Prima di modificare il profilo, osserva l'anteprima dello slicer. Le cuciture sono normalmente evidenziabili come punti o marcatori. Se il difetto reale coincide con quei punti, stai guardando la seam. Se invece la linea prosegue anche dove l'anteprima non indica cambi di perimetro, verifica wobble dell'asse Z, risonanze, variazioni di flusso o problemi del modello.
Scegliere la posizione: allineata, posteriore, vicina o casualeScegliere la posizione: allineata, posteriore, vicina o casuale
La strategia di posizionamento cambia l'aspetto del pezzo. Con **allineata**, le chiusure si concentrano e producono una linea ordinata: può essere evidente su un cilindro, ma semplice da nascondere su un bordo. La modalità **posteriore** sposta la seam verso il retro del piatto; funziona solo se quel retro corrisponde davvero al lato meno visibile dell'oggetto. La modalità **vicina** privilegia spesso spigoli e tragitti brevi. Su un componente con angoli netti può rendere la giunzione quasi impercettibile. La modalità **casuale** distribuisce i punti sulla superficie: evita la cicatrice continua, ma può creare tanti piccoli segni. Per questo non è automaticamente la scelta più estetica su pareti lisce. Quando disponibile, la pittura della cucitura offre un controllo più preciso. Puoi forzare i punti lungo uno spigolo interno, sul retro o in una zona destinata alla finitura, e bloccarli sulla faccia principale. Controlla sempre l'anteprima dopo la pittura: superfici curve, overhang e cambi di sezione possono obbligare lo slicer a scegliere zone diverse.La strategia di posizionamento cambia l'aspetto del pezzo. Con **allineata**, le chiusure si concentrano e producono una linea ordinata: può essere evidente su un cilindro, ma semplice da nascondere su un bordo. La modalità **posteriore** sposta la seam verso il retro del piatto; funziona solo se quel retro corrisponde davvero al lato meno visibile dell'oggetto. La modalità **vicina** privilegia spesso spigoli e tragitti brevi. Su un componente con angoli netti può rendere la giunzione quasi impercettibile. La modalità **casuale** distribuisce i punti sulla superficie: evita la cicatrice continua, ma può creare tanti piccoli segni. Per questo non è automaticamente la scelta più estetica su pareti lisce. Quando disponibile, la pittura della cucitura offre un controllo più preciso. Puoi forzare i punti lungo uno spigolo interno, sul retro o in una zona destinata alla finitura, e bloccarli sulla faccia principale. Controlla sempre l'anteprima dopo la pittura: superfici curve, overhang e cambi di sezione possono obbligare lo slicer a scegliere zone diverse.
Orientamento e progetto contano quanto lo slicerOrientamento e progetto contano quanto lo slicer
Ruotare il modello può bastare per spostare la cucitura fuori dalla vista. Su una cover, mettila sul lato rivolto verso la parete; su una manopola, allineala a una scanalatura; su un contenitore, sfrutta un bordo o un dettaglio verticale. Se stai progettando il pezzo, una nervatura sottile, una smussatura o un cambio di piano può offrire una sede naturale alla seam senza alterare la funzione. Questa scelta va bilanciata con supporti, anisotropia e finitura. Non conviene ottenere una parete perfetta se il nuovo orientamento indebolisce il componente nella direzione di carico o genera supporti su una superficie critica. Nei pezzi tecnici, la posizione della cucitura deve inoltre restare lontana da accoppiamenti, tenute e fori calibrati, oppure essere validata con una prova dimensionale.Ruotare il modello può bastare per spostare la cucitura fuori dalla vista. Su una cover, mettila sul lato rivolto verso la parete; su una manopola, allineala a una scanalatura; su un contenitore, sfrutta un bordo o un dettaglio verticale. Se stai progettando il pezzo, una nervatura sottile, una smussatura o un cambio di piano può offrire una sede naturale alla seam senza alterare la funzione. Questa scelta va bilanciata con supporti, anisotropia e finitura. Non conviene ottenere una parete perfetta se il nuovo orientamento indebolisce il componente nella direzione di carico o genera supporti su una superficie critica. Nei pezzi tecnici, la posizione della cucitura deve inoltre restare lontana da accoppiamenti, tenute e fori calibrati, oppure essere validata con una prova dimensionale.
Calibrare flusso e temperatura prima delle correzioni finiCalibrare flusso e temperatura prima delle correzioni fini
Un flusso eccessivo accumula materiale nel punto di chiusura; uno insufficiente lascia vuoti. Parti da un profilo affidabile per stampante, ugello e materiale, poi calibra il flow ratio o moltiplicatore di estrusione con il filamento realmente usato. Colore e formulazione possono cambiare il comportamento, quindi un valore copiato da un'altra bobina non è una garanzia. Anche la temperatura influisce sulla viscosità. Troppo alta può aumentare colature e rilievi; troppo bassa può peggiorare ripartenza e adesione tra linee. Esegui test brevi e modifica una variabile alla volta. Ridurre il flusso soltanto per nascondere la seam può assottigliare tutte le pareti e compromettere resistenza e precisione.Un flusso eccessivo accumula materiale nel punto di chiusura; uno insufficiente lascia vuoti. Parti da un profilo affidabile per stampante, ugello e materiale, poi calibra il flow ratio o moltiplicatore di estrusione con il filamento realmente usato. Colore e formulazione possono cambiare il comportamento, quindi un valore copiato da un'altra bobina non è una garanzia. Anche la temperatura influisce sulla viscosità. Troppo alta può aumentare colature e rilievi; troppo bassa può peggiorare ripartenza e adesione tra linee. Esegui test brevi e modifica una variabile alla volta. Ridurre il flusso soltanto per nascondere la seam può assottigliare tutte le pareti e compromettere resistenza e precisione.
Retrazione, wipe e pressure advanceRetrazione, wipe e pressure advance
La retrazione limita la fuoriuscita durante gli spostamenti, ma non è una gomma universale. Se è eccessiva, la ripartenza può avere un vuoto; se è insufficiente, può restare una goccia. Distanza e velocità dipendono dall'estrusore, dal materiale e dal percorso. Parti dai preset del produttore e usa un test dedicato, evitando grandi variazioni contemporanee. Le funzioni di **wipe** fanno muovere l'ugello lungo una zona già stampata prima dello spostamento e possono pulire meglio la chiusura. Il **pressure advance**, chiamato linear advance in alcuni firmware, compensa il ritardo della pressione nel nozzle durante accelerazioni e decelerazioni. Una calibrazione corretta rende più uniforme l'estrusione vicino alla seam; un valore sbagliato può invece produrre rigonfiamenti o lacune. Salva il risultato nel profilo del materiale e ripeti la verifica quando cambiano ugello, filamento o condizioni di stampa.La retrazione limita la fuoriuscita durante gli spostamenti, ma non è una gomma universale. Se è eccessiva, la ripartenza può avere un vuoto; se è insufficiente, può restare una goccia. Distanza e velocità dipendono dall'estrusore, dal materiale e dal percorso. Parti dai preset del produttore e usa un test dedicato, evitando grandi variazioni contemporanee. Le funzioni di **wipe** fanno muovere l'ugello lungo una zona già stampata prima dello spostamento e possono pulire meglio la chiusura. Il **pressure advance**, chiamato linear advance in alcuni firmware, compensa il ritardo della pressione nel nozzle durante accelerazioni e decelerazioni. Una calibrazione corretta rende più uniforme l'estrusione vicino alla seam; un valore sbagliato può invece produrre rigonfiamenti o lacune. Salva il risultato nel profilo del materiale e ripeti la verifica quando cambiano ugello, filamento o condizioni di stampa.
Scarf seam: utile, ma non miracolosaScarf seam: utile, ma non miracolosa
Gli slicer moderni possono offrire la **scarf seam**, che distribuisce la transizione tra inizio e fine lungo un tratto del perimetro invece di concentrarla in un unico punto. Sulle superfici curve e regolari può ridurre molto la cicatrice. La resa dipende però da lunghezza, altezza, velocità e flusso della giunzione; spigoli, overhang e segmenti corti sono meno favorevoli. Attivala prima sul solo contorno esterno e stampa un provino rappresentativo. Confronta non solo l'aspetto, ma anche diametro, rotondità e tenuta della parete. Evita di copiare impostazioni aggressive da profili incompatibili: nomi e comportamento cambiano tra versioni degli slicer e modelli di macchina.Gli slicer moderni possono offrire la **scarf seam**, che distribuisce la transizione tra inizio e fine lungo un tratto del perimetro invece di concentrarla in un unico punto. Sulle superfici curve e regolari può ridurre molto la cicatrice. La resa dipende però da lunghezza, altezza, velocità e flusso della giunzione; spigoli, overhang e segmenti corti sono meno favorevoli. Attivala prima sul solo contorno esterno e stampa un provino rappresentativo. Confronta non solo l'aspetto, ma anche diametro, rotondità e tenuta della parete. Evita di copiare impostazioni aggressive da profili incompatibili: nomi e comportamento cambiano tra versioni degli slicer e modelli di macchina.
Un metodo rapido per trovare il compromesso giustoUn metodo rapido per trovare il compromesso giusto
Usa un cilindro o una piccola sezione del componente con lo stesso materiale e la stessa altezza layer del lavoro finale. Stampa prima il profilo base, poi prova una posizione della seam coerente con la geometria. Se il punto è ancora gonfio o vuoto, calibra nell'ordine temperatura, flusso, pressure advance e retrazione, conservando una sola modifica per test. Solo dopo valuta seam gap, wipe o scarf seam. Fotografa i provini con luce radente, annota i parametri e controlla l'anteprima. Il miglior profilo non è quello che nasconde il difetto in una sola foto, ma quello che resta stabile sulle parti reali senza sacrificare adesione, quote e resistenza.Usa un cilindro o una piccola sezione del componente con lo stesso materiale e la stessa altezza layer del lavoro finale. Stampa prima il profilo base, poi prova una posizione della seam coerente con la geometria. Se il punto è ancora gonfio o vuoto, calibra nell'ordine temperatura, flusso, pressure advance e retrazione, conservando una sola modifica per test. Solo dopo valuta seam gap, wipe o scarf seam. Fotografa i provini con luce radente, annota i parametri e controlla l'anteprima. Il miglior profilo non è quello che nasconde il difetto in una sola foto, ma quello che resta stabile sulle parti reali senza sacrificare adesione, quote e resistenza.
Serve una superficie pulita su un componente reale?Serve una superficie pulita su un componente reale?
ADIVO può aiutarti a scegliere tecnologia, materiale, orientamento e finitura per prototipi e piccole serie. Invia il file 3D e indica quali superfici sono estetiche o funzionali: valuteremo la posizione della cucitura insieme a tolleranze, carichi e requisiti d'uso. [Contatta ADIVO](/it/contatti) per un confronto sul tuo progetto.ADIVO può aiutarti a scegliere tecnologia, materiale, orientamento e finitura per prototipi e piccole serie. Invia il file 3D e indica quali superfici sono estetiche o funzionali: valuteremo la posizione della cucitura insieme a tolleranze, carichi e requisiti d'uso. [Contatta ADIVO](/it/contatti) per un confronto sul tuo progetto.