Supporti nella stampa 3D a resina: orientamento e rimozione senza danni
Orientamento, isole, punti di contatto e rimozione: una guida pratica per progettare supporti più affidabili nella stampa 3D a resina senza compromettere le superfici importanti.
Approfondimento
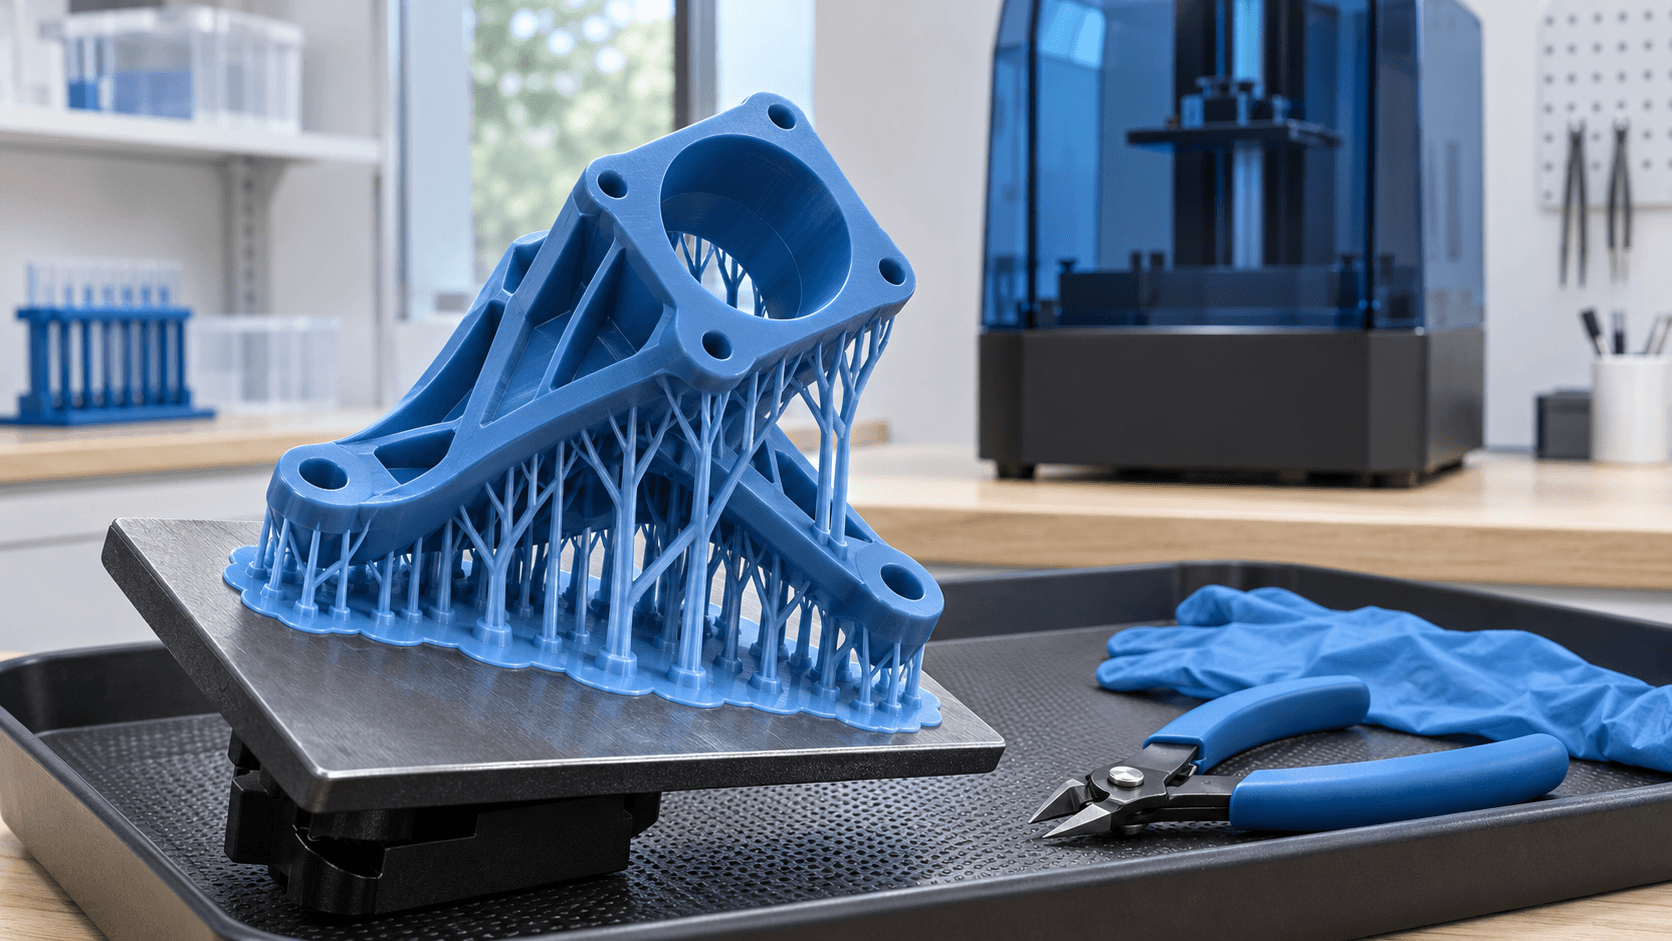
I supporti nella stampa 3D a resina non servono soltanto a sostenere uno sbalzo. In un processo SLA, MSLA o DLP, il modello cresce un layer alla volta mentre ogni nuova sezione deve restare collegata alla parte già solidificata e resistere alle forze di separazione dal fondo della vasca. Un supporto mancante può lasciare un'isola sospesa; uno troppo aggressivo può segnare una faccia funzionale o spezzare un dettaglio durante la rimozione. Il risultato dipende da una sequenza precisa: orientare il pezzo, individuare le zone critiche, generare i supporti, controllarli layer per layer e pianificare la finitura. Non esiste una misura universale per punta, stelo o densità. Stampante, resina, altezza layer, geometria e profilo di esposizione cambiano il carico reale. I valori dello slicer sono quindi un punto di partenza da validare, non una ricetta valida per ogni macchina.
Prima l'orientamento, poi i supporti
Ruotare il modello modifica la superficie di ogni layer, la posizione dei primi contatti e le aree su cui resteranno i segni. Formlabs indica che l'orientamento influenza finitura, tempo di stampa e accuratezza dimensionale; raccomanda inoltre di tenere le superfici dettagliate lontane dai punti di contatto quando possibile. In pratica, conviene iniziare da tre domande: - quale faccia deve rimanere più pulita o dimensionalmente affidabile; - dove i piccoli segni dei supporti saranno accessibili e facili da rifinire; - come cresce la sezione del pezzo dal primo layer verso l'alto. Una leggera inclinazione spesso distribuisce la crescita su più layer e sposta i contatti su superfici secondarie. Non va però trasformata in una regola fissa, come “sempre 45 gradi”: un modello sottile, una scocca cava e un componente massiccio richiedono strategie diverse. In alcune applicazioni controllate è corretto stampare direttamente sulla piattaforma. La scelta va verificata con le indicazioni del produttore della resina e con la funzione finale del pezzo.
Isole e primi punti di contatto
Un'isola è una sezione che appare in un layer senza essere collegata al layer precedente. Se non viene intercettata da un supporto, quella porzione può aderire al film della vasca invece di unirsi al modello. Il problema può manifestarsi come dettaglio mancante, residuo nella vasca o fallimento progressivo della stampa. La visualizzazione layer per layer dello slicer è il controllo più utile. Parti dal basso e osserva dove nasce ogni area separata: la prima comparsa richiede un collegamento affidabile. Concentrati su punte, bordi inferiori, fori, scritte in rilievo, dita di una miniatura e piccole appendici. I supporti automatici accelerano il lavoro, ma non sostituiscono questa revisione manuale. Anche software evoluti possono scegliere un punto visibile, ignorare un'isola minuta o sovraccaricare una zona che sarebbe meglio riposizionare.
Leggeri, medi e robusti: ruoli diversi
Le etichette “light”, “medium” e “heavy” descrivono famiglie di supporti, non standard condivisi tra slicer. Un supporto leggero riduce il segno, ma offre meno margine contro flessione e distacco. Uno robusto ancora meglio una massa importante, però consuma più resina e richiede maggiore attenzione in rimozione. Una strategia ragionata combina i ruoli: - ancoraggi più robusti nei primi punti che prendono il carico principale; - supporti intermedi per stabilizzare bordi e cambi di sezione; - contatti più fini sui dettagli, solo dove la geometria e la resina lo permettono. Evita due estremi: riempire ogni superficie di contatti oppure ridurli fino a lasciare lunghi tratti instabili. Se uno stelo è molto alto o inclinato, può servire una controventatura. Se molti supporti convergono in una zona sottile, il problema potrebbe essere l'orientamento, non la densità.
Parti cave, fori di drenaggio e effetto ventosa
Una cavità orientata come una coppa può intrappolare aria o resina e creare una differenza di pressione durante la separazione. Formlabs segnala che questo effetto può causare deformazioni, distacco tra layer e fallimenti. Nei modelli cavi occorre valutare fori di drenaggio e ventilazione, posizionati in modo coerente con orientamento, lavaggio e funzione. Il diametro e la posizione non vanno scelti con un numero generico: dipendono dalle specifiche della stampante, dalla geometria e dal materiale. Controlla sempre la guida del produttore. Dopo la stampa, i fori devono permettere alla resina non polimerizzata e al liquido di lavaggio di uscire; una cavità non ispezionabile richiede particolare prudenza. Se non è possibile drenare e pulire completamente l'interno, riprogetta il pezzo o stampalo pieno secondo i limiti dell'applicazione.
Come ridurre i segni sulle superfici
Il punto di contatto lascia quasi sempre una traccia. Per limitarla, sposta i supporti su facce nascoste, bordi rifinibili o aree non funzionali. Non collocarli su piani di accoppiamento, filetti, sedi, guarnizioni o dettagli estetici se esiste un'alternativa. Ridurre il contatto senza rivedere il resto della struttura può però trasformare un difetto cosmetico in una stampa fallita. Valuta anche la direzione di rimozione. Una pinza deve raggiungere lo stelo senza torcere una parete sottile. Gruppi troppo fitti possono impedire il lavaggio o nascondere resina liquida. Se il pezzo è destinato a un incastro, conserva una piccola area test nello stesso orientamento per verificare accuratezza e finitura prima di produrre l'intero lotto.
Rimozione sicura e finitura
Segui la scheda tecnica e le istruzioni del produttore per lavaggio, asciugatura e post-curing: la sequenza ottimale cambia tra materiali. Indossa i dispositivi di protezione previsti, lavora in un'area ventilata e tratta resina liquida, solventi e scarti secondo la documentazione di sicurezza. Una parte appena stampata non va maneggiata come un oggetto già finito. Per la rimozione usa tronchesi a taglio raso e sostieni il pezzo vicino al contatto. Formlabs suggerisce di procedere dall'esterno verso l'interno. Taglia i supporti più rigidi invece di strapparli; una torsione può creare cricche o asportare materiale. Rifinisci i piccoli rilievi solo quando il processo previsto per quella resina lo consente, evitando calore o abrasione eccessivi che alterino geometria e superficie.
Checklist prima di avviare la stampa
Prima di inviare il file alla macchina, verifica: - superfici estetiche e funzionali protette dai contatti; - tutte le isole intercettate nella vista layer; - primi ancoraggi adeguati alla massa del pezzo; - steli lunghi stabilizzati e struttura priva di collisioni; - cavità aperte, drenabili e lavabili; - profilo corretto per resina, stampante e altezza layer; - spazio sufficiente per pinza, lavaggio e finitura; - anteprima finale senza sezioni sospese o coppe non risolte. Annota orientamento, profilo e modifiche dopo ogni prova. Una piccola matrice di test costa meno di una serie di pezzi falliti e trasforma l'esperienza in un processo ripetibile.
Dal file al pezzo: supporto tecnico ADIVO
Se il componente ha superfici critiche, cavità complesse o tolleranze da rispettare, la preparazione non dovrebbe fermarsi al pulsante “supporti automatici”. ADIVO può valutare file, orientamento, materiale e strategia di stampa in funzione dell'uso reale. [Contattaci per un confronto tecnico](/it/contatti) oppure approfondisci [lavaggio e post-curing](/it/blog/stampa-3d-resina-lavaggio-post-curing), [calibrazione dell'esposizione](/it/blog/esposizione-stampa-3d-resina-calibrazione) e [controlli dei file STL, 3MF e STEP](/it/blog/file-stl-stampa-3d-controlli-3mf-step).