Stringing nella stampa 3D: eliminare fili e ragnatele senza sovracorreggereStringing nella stampa 3D: eliminare fili e ragnatele senza sovracorreggere
Fili sottili tra le parti stampate? Una diagnosi ordinata distingue temperatura, retrazione, filamento umido, ugello sporco e movimenti dello slicer.Fili sottili tra le parti stampate? Una diagnosi ordinata distingue temperatura, retrazione, filamento umido, ugello sporco e movimenti dello slicer.
Che cos'è lo stringing nella stampa 3DChe cos'è lo stringing nella stampa 3D
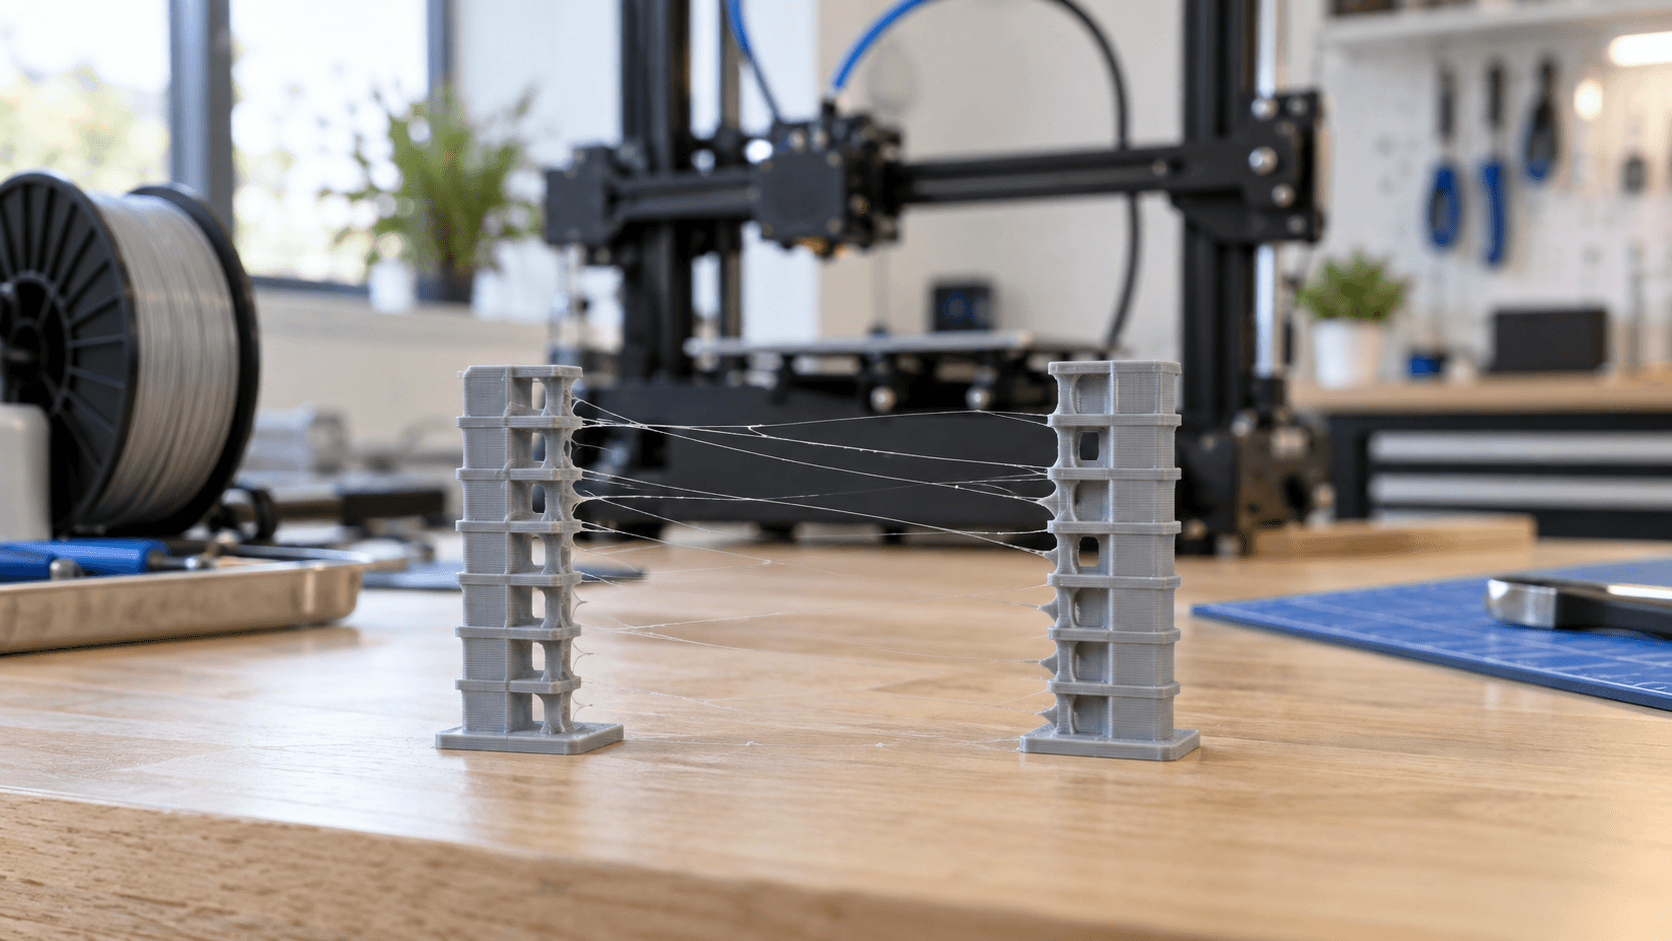
Lo stringing è formato da fili sottili lasciati tra due zone del modello durante un movimento a vuoto della testina. L'estrusore ha smesso di depositare una parete, ma dalla punta continua a uscire una piccola quantità di polimero. Il materiale viene trascinato verso il punto successivo e crea una ragnatela. Qualche filo leggerissimo può essere solo un difetto estetico; accumuli spessi, gocce o superfici rovinate indicano invece un problema da diagnosticare. La tentazione è aumentare subito la retrazione. Spesso peggiora il risultato: valori eccessivi possono stressare il filamento, consumarlo sugli ingranaggi o trascinare materiale caldo in una zona inadatta dell'hotend. La procedura più affidabile parte dal profilo corretto, controlla materiale e temperatura, poi modifica una variabile per volta.Lo stringing è formato da fili sottili lasciati tra due zone del modello durante un movimento a vuoto della testina. L'estrusore ha smesso di depositare una parete, ma dalla punta continua a uscire una piccola quantità di polimero. Il materiale viene trascinato verso il punto successivo e crea una ragnatela. Qualche filo leggerissimo può essere solo un difetto estetico; accumuli spessi, gocce o superfici rovinate indicano invece un problema da diagnosticare. La tentazione è aumentare subito la retrazione. Spesso peggiora il risultato: valori eccessivi possono stressare il filamento, consumarlo sugli ingranaggi o trascinare materiale caldo in una zona inadatta dell'hotend. La procedura più affidabile parte dal profilo corretto, controlla materiale e temperatura, poi modifica una variabile per volta.
Prima verifica: profilo, materiale e macchinaPrima verifica: profilo, materiale e macchina
Ripristina un preset ufficiale compatibile con stampante, diametro ugello e materiale. Un profilo creato per PLA, applicato senza controllo a PETG o TPU, può usare temperatura e retrazione inappropriate. Anche la configurazione dell'estrusore conta: un percorso Bowden lungo e un direct drive non richiedono necessariamente la stessa distanza di retrazione. Non copiare un valore trovato online senza verificare modello e architettura. Controlla poi la bobina. Il filamento che ha assorbito umidità può produrre superficie irregolare, bolle, piccoli scoppiettii e maggiore stringing. Alcuni materiali, tra cui poliammide, PVA e TPU, richiedono più attenzione allo stoccaggio rispetto a molti PLA. Prima di essiccare, consulta sempre scheda del produttore: temperatura e tempo dipendono dal polimero, mentre calore eccessivo può deformare bobina o filamento. Se possibile, confronta la stessa stampa con una bobina nota e ben conservata.Ripristina un preset ufficiale compatibile con stampante, diametro ugello e materiale. Un profilo creato per PLA, applicato senza controllo a PETG o TPU, può usare temperatura e retrazione inappropriate. Anche la configurazione dell'estrusore conta: un percorso Bowden lungo e un direct drive non richiedono necessariamente la stessa distanza di retrazione. Non copiare un valore trovato online senza verificare modello e architettura. Controlla poi la bobina. Il filamento che ha assorbito umidità può produrre superficie irregolare, bolle, piccoli scoppiettii e maggiore stringing. Alcuni materiali, tra cui poliammide, PVA e TPU, richiedono più attenzione allo stoccaggio rispetto a molti PLA. Prima di essiccare, consulta sempre scheda del produttore: temperatura e tempo dipendono dal polimero, mentre calore eccessivo può deformare bobina o filamento. Se possibile, confronta la stessa stampa con una bobina nota e ben conservata.
Temperatura: ridurla con metodoTemperatura: ridurla con metodo
Una temperatura troppo alta abbassa la viscosità del materiale e favorisce la fuoriuscita durante i travel. Prusa suggerisce, come prova sul proprio ecosistema, riduzioni graduali di 5-10 °C. Non è una regola universale: resta dentro l'intervallo indicato dal produttore del filamento e osserva adesione tra layer, finitura e portata. Scendere troppo può causare sottoestrusione o unione insufficiente degli strati. Stampa una piccola temperature tower o due torri distanziate usando lo stesso G-code di prova. Cambia solo la temperatura, mantenendo uguali velocità, retrazione, raffreddamento e materiale. Cerca il punto più basso che limita i fili senza creare pareti opache, fragili o incomplete. Se il difetto non cambia, la causa principale probabilmente è altrove.Una temperatura troppo alta abbassa la viscosità del materiale e favorisce la fuoriuscita durante i travel. Prusa suggerisce, come prova sul proprio ecosistema, riduzioni graduali di 5-10 °C. Non è una regola universale: resta dentro l'intervallo indicato dal produttore del filamento e osserva adesione tra layer, finitura e portata. Scendere troppo può causare sottoestrusione o unione insufficiente degli strati. Stampa una piccola temperature tower o due torri distanziate usando lo stesso G-code di prova. Cambia solo la temperatura, mantenendo uguali velocità, retrazione, raffreddamento e materiale. Cerca il punto più basso che limita i fili senza creare pareti opache, fragili o incomplete. Se il difetto non cambia, la causa principale probabilmente è altrove.
Retrazione: distanza e velocità non vanno massimizzateRetrazione: distanza e velocità non vanno massimizzate
La retrazione tira indietro il filamento prima del movimento a vuoto, poi lo riporta in pressione quando ricomincia l'estrusione. Due parametri principali sono distanza e velocità. Troppa poca distanza può lasciare pressione nell'ugello; troppa può aumentare usura e instabilità. Una velocità elevata può ridurre l'oozing, ma se supera ciò che motore e filamento tollerano può far perdere passi o segnare il materiale. Parti dal preset della macchina. Esegui una torre di retrazione cambiando piccoli intervalli, una sola variabile per prova. Valuta insieme fili, cucitura, ripartenze vuote e rumore dell'estrusore. Il valore migliore non è quello con zero fili a ogni costo, ma quello che riduce il difetto mantenendo estrusione regolare. Con TPU e altri flessibili, la deformazione nel percorso rende la taratura più delicata. La guida Prusa nota che questi materiali possono richiedere regolazioni specifiche; usa comunque profili del produttore come base. Aumentare insieme distanza e velocità senza test controllato rende difficile capire quale modifica abbia funzionato.La retrazione tira indietro il filamento prima del movimento a vuoto, poi lo riporta in pressione quando ricomincia l'estrusione. Due parametri principali sono distanza e velocità. Troppa poca distanza può lasciare pressione nell'ugello; troppa può aumentare usura e instabilità. Una velocità elevata può ridurre l'oozing, ma se supera ciò che motore e filamento tollerano può far perdere passi o segnare il materiale. Parti dal preset della macchina. Esegui una torre di retrazione cambiando piccoli intervalli, una sola variabile per prova. Valuta insieme fili, cucitura, ripartenze vuote e rumore dell'estrusore. Il valore migliore non è quello con zero fili a ogni costo, ma quello che riduce il difetto mantenendo estrusione regolare. Con TPU e altri flessibili, la deformazione nel percorso rende la taratura più delicata. La guida Prusa nota che questi materiali possono richiedere regolazioni specifiche; usa comunque profili del produttore come base. Aumentare insieme distanza e velocità senza test controllato rende difficile capire quale modifica abbia funzionato.
Ugello sporco, residui e hotendUgello sporco, residui e hotend
Residui esterni possono attaccarsi al pezzo e sembrare stringing. Ispeziona ugello e blocco riscaldante a macchina fredda. Per la pulizia segui manuale specifico: hotend e piano possono causare ustioni, spazzole metalliche vicino a cavi di riscaldatore e termistore possono creare cortocircuiti, e alcuni ugelli rivestiti richiedono metodi dedicati. Se il problema compare dopo manutenzione o sostituzione di componenti, verifica montaggio secondo istruzioni del costruttore. Un hotend assemblato male, una dissipazione termica anomala o un percorso filamento con attrito possono alterare la risposta alla retrazione. Non smontare parti calde e non improvvisare coppie di serraggio.Residui esterni possono attaccarsi al pezzo e sembrare stringing. Ispeziona ugello e blocco riscaldante a macchina fredda. Per la pulizia segui manuale specifico: hotend e piano possono causare ustioni, spazzole metalliche vicino a cavi di riscaldatore e termistore possono creare cortocircuiti, e alcuni ugelli rivestiti richiedono metodi dedicati. Se il problema compare dopo manutenzione o sostituzione di componenti, verifica montaggio secondo istruzioni del costruttore. Un hotend assemblato male, una dissipazione termica anomala o un percorso filamento con attrito possono alterare la risposta alla retrazione. Non smontare parti calde e non improvvisare coppie di serraggio.
Travel e geometria: ridurre attraversamenti visibiliTravel e geometria: ridurre attraversamenti visibili
Lo slicer può limitare i movimenti che attraversano perimetri esterni. In PrusaSlicer, “Avoid crossing perimeters” ottimizza i travel per ridurre passaggi sopra zone visibili. Opzioni analoghe esistono in altri slicer, con nomi e conseguenze diverse. Percorsi più lunghi possono aumentare tempo; controlla sempre anteprima e stima. Stampare oggetti in sequenza può ridurre fili tra pezzi, ma introduce rischio di collisione con componenti già completati. Usalo solo se volume libero della testina, altezza e distanza sono compatibili; rispetta avvisi dello slicer. Per molti lavori è più sicuro disporre i pezzi in modo da accorciare i travel o stampare un campione alla volta.Lo slicer può limitare i movimenti che attraversano perimetri esterni. In PrusaSlicer, “Avoid crossing perimeters” ottimizza i travel per ridurre passaggi sopra zone visibili. Opzioni analoghe esistono in altri slicer, con nomi e conseguenze diverse. Percorsi più lunghi possono aumentare tempo; controlla sempre anteprima e stima. Stampare oggetti in sequenza può ridurre fili tra pezzi, ma introduce rischio di collisione con componenti già completati. Usalo solo se volume libero della testina, altezza e distanza sono compatibili; rispetta avvisi dello slicer. Per molti lavori è più sicuro disporre i pezzi in modo da accorciare i travel o stampare un campione alla volta.
Procedura di diagnosi in sei proveProcedura di diagnosi in sei prove
1. Ripristina preset corretto per macchina, ugello e filamento. 2. Pulisci esterno dell'ugello seguendo manuale e controlla residui. 3. Confronta una bobina asciutta e nota con quella sospetta. 4. Prova due o tre temperature, restando nell'intervallo del produttore. 5. Taratura retrazione: cambia prima distanza, poi velocità. 6. Controlla anteprima dei travel e riduci attraversamenti esterni. Fotografa ogni provino e annota profilo, temperatura, distanza, velocità e bobina. Senza registro, due prove quasi uguali diventano facili da confondere. Ripeti infine il test sul componente reale: una torre piccola non riproduce sempre durata, geometria e accumulo termico di una stampa lunga.1. Ripristina preset corretto per macchina, ugello e filamento. 2. Pulisci esterno dell'ugello seguendo manuale e controlla residui. 3. Confronta una bobina asciutta e nota con quella sospetta. 4. Prova due o tre temperature, restando nell'intervallo del produttore. 5. Taratura retrazione: cambia prima distanza, poi velocità. 6. Controlla anteprima dei travel e riduci attraversamenti esterni. Fotografa ogni provino e annota profilo, temperatura, distanza, velocità e bobina. Senza registro, due prove quasi uguali diventano facili da confondere. Ripeti infine il test sul componente reale: una torre piccola non riproduce sempre durata, geometria e accumulo termico di una stampa lunga.
Correggere senza nascondere il problemaCorreggere senza nascondere il problema
Rimuovere fili a fine stampa non corregge la causa. Taglierino, aria calda o fiamma possono danneggiare superficie e creare rischi. Se serve finitura, usa utensili adatti al materiale, DPI e procedura controllata; evita fiamme libere. Prima rendi stabile processo, poi valuta post-processing. Hai un pezzo con fili, gocce o ripartenze irregolari? [Contatta ADIVO](https://adivo.it/it/contatti) con foto, file 3D, materiale e profilo usato: possiamo valutare geometria, slicer e prova comparativa prima della produzione.Rimuovere fili a fine stampa non corregge la causa. Taglierino, aria calda o fiamma possono danneggiare superficie e creare rischi. Se serve finitura, usa utensili adatti al materiale, DPI e procedura controllata; evita fiamme libere. Prima rendi stabile processo, poi valuta post-processing. Hai un pezzo con fili, gocce o ripartenze irregolari? [Contatta ADIVO](https://adivo.it/it/contatti) con foto, file 3D, materiale e profilo usato: possiamo valutare geometria, slicer e prova comparativa prima della produzione.