Altezza layer nella stampa 3D: qualità, tempo e superfici senza erroriAltezza layer nella stampa 3D: qualità, tempo e superfici senza errori
Layer sottili non significano sempre pezzi migliori. Scopri come scegliere l'altezza corretta valutando geometria, ugello, tempo e funzione del componente.Layer sottili non significano sempre pezzi migliori. Scopri come scegliere l'altezza corretta valutando geometria, ugello, tempo e funzione del componente.
Che cosa cambia davvero con l'altezza layerChe cosa cambia davvero con l'altezza layer
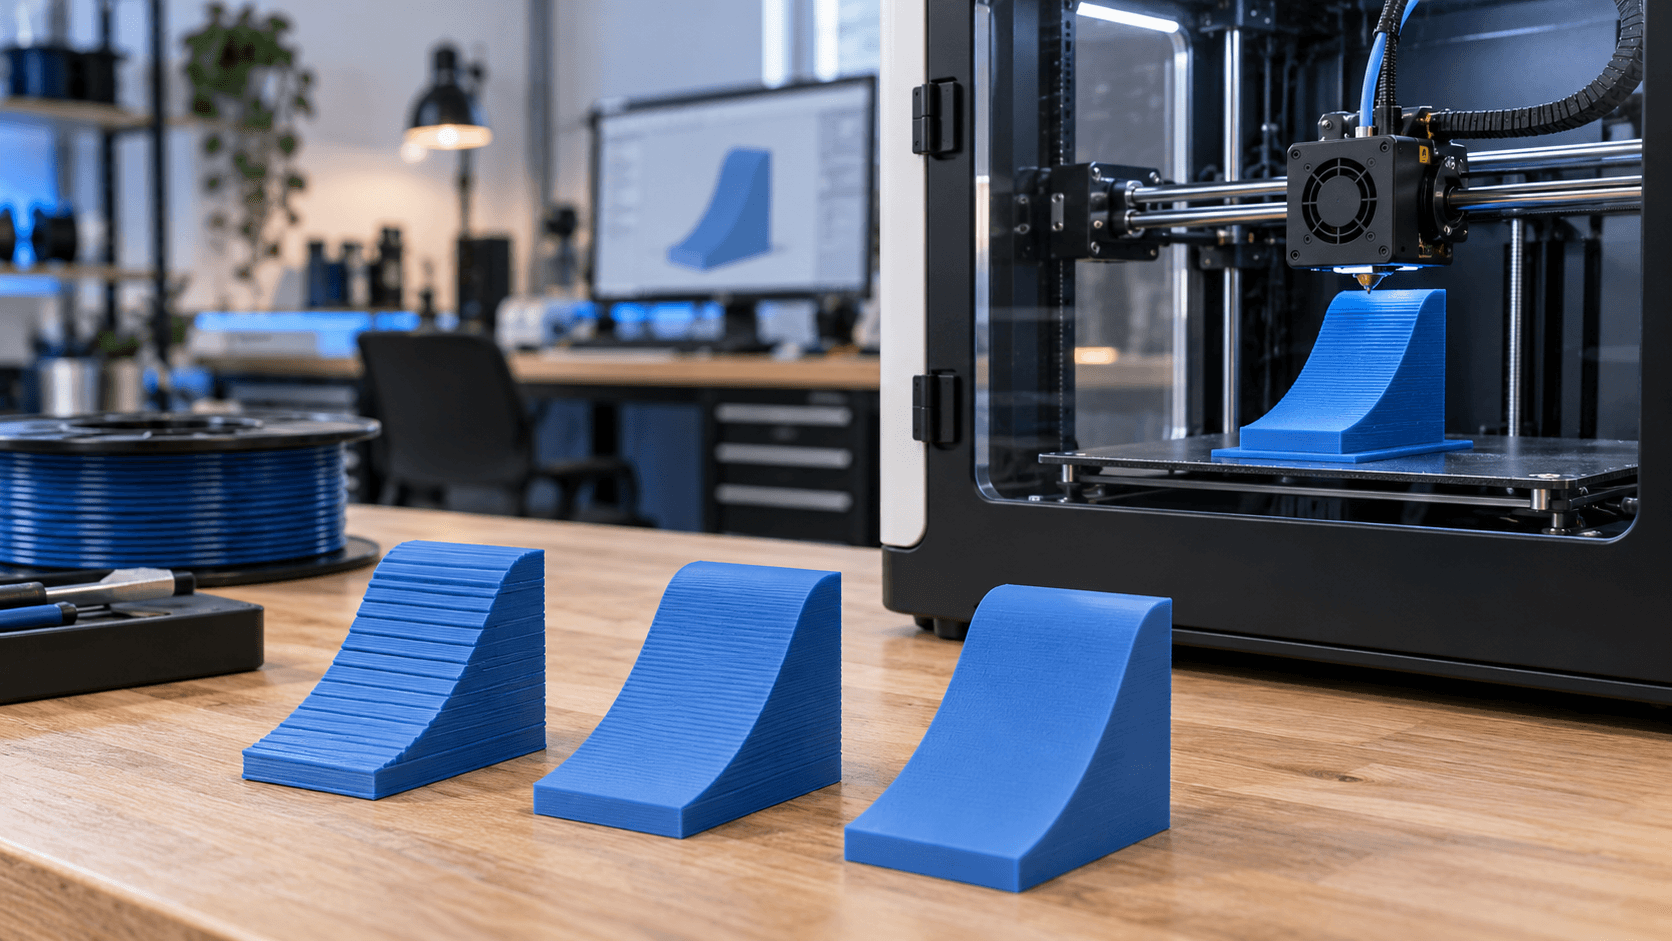
L'altezza layer è lo spessore verticale di ogni strato generato dallo slicer. Ridurla aumenta il numero di strati necessari per completare il modello; aumentarla riduce quel numero. La conseguenza più visibile è sulle superfici inclinate e curve: layer sottili formano gradini più piccoli, mentre layer alti rendono più evidente l'effetto a terrazze. Questo parametro riguarda soprattutto la risoluzione lungo l'asse Z. Non rende automaticamente più nitidi fori, scritte o dettagli sviluppati sul piano XY. In quelle zone contano anche diametro dell'ugello, larghezza di estrusione, orientamento, cinematica e qualità del modello. Impostare layer minimi per correggere un limite laterale può quindi aumentare il tempo senza risolvere il difetto. La scelta efficace parte dalla funzione: un modello estetico con cupole e raccordi richiede un compromesso diverso da una staffa rettangolare nascosta. Non esiste un valore migliore per ogni pezzo.L'altezza layer è lo spessore verticale di ogni strato generato dallo slicer. Ridurla aumenta il numero di strati necessari per completare il modello; aumentarla riduce quel numero. La conseguenza più visibile è sulle superfici inclinate e curve: layer sottili formano gradini più piccoli, mentre layer alti rendono più evidente l'effetto a terrazze. Questo parametro riguarda soprattutto la risoluzione lungo l'asse Z. Non rende automaticamente più nitidi fori, scritte o dettagli sviluppati sul piano XY. In quelle zone contano anche diametro dell'ugello, larghezza di estrusione, orientamento, cinematica e qualità del modello. Impostare layer minimi per correggere un limite laterale può quindi aumentare il tempo senza risolvere il difetto. La scelta efficace parte dalla funzione: un modello estetico con cupole e raccordi richiede un compromesso diverso da una staffa rettangolare nascosta. Non esiste un valore migliore per ogni pezzo.
0,12, 0,20 o 0,28 mm: esempi, non regole universali0,12, 0,20 o 0,28 mm: esempi, non regole universali
Con un ugello da 0,4 mm, molti profili ufficiali propongono valori vicini a 0,12 mm per maggiore dettaglio, 0,20 mm per uso generale e 0,28 mm per lavorazioni più rapide. Sono esempi utili solo se presenti nel preset della propria macchina, del materiale e dell'ugello. Stampanti, hotend e slicer applicano limiti differenti. Un layer sottile valorizza pendenze dolci, piccoli raccordi e superfici superiori curve. Aumenta però il numero di passaggi e può rendere più sensibili alcune irregolarità del movimento Z o del flusso. Un layer medio offre spesso un buon equilibrio per prototipi dimensionali e componenti comuni. Un layer alto riduce il tempo su geometrie semplici, ma rende più visibili i gradini e modifica la sezione estrusa. Prusa indica che l'altezza deve restare sotto il diametro dell'ugello e suggerisce, come riferimento del proprio slicer, di non superare circa l'80% del diametro. Questa indicazione non autorizza a forzare valori fuori dal profilo di un'altra macchina. Usa sempre limiti e preset del costruttore.Con un ugello da 0,4 mm, molti profili ufficiali propongono valori vicini a 0,12 mm per maggiore dettaglio, 0,20 mm per uso generale e 0,28 mm per lavorazioni più rapide. Sono esempi utili solo se presenti nel preset della propria macchina, del materiale e dell'ugello. Stampanti, hotend e slicer applicano limiti differenti. Un layer sottile valorizza pendenze dolci, piccoli raccordi e superfici superiori curve. Aumenta però il numero di passaggi e può rendere più sensibili alcune irregolarità del movimento Z o del flusso. Un layer medio offre spesso un buon equilibrio per prototipi dimensionali e componenti comuni. Un layer alto riduce il tempo su geometrie semplici, ma rende più visibili i gradini e modifica la sezione estrusa. Prusa indica che l'altezza deve restare sotto il diametro dell'ugello e suggerisce, come riferimento del proprio slicer, di non superare circa l'80% del diametro. Questa indicazione non autorizza a forzare valori fuori dal profilo di un'altra macchina. Usa sempre limiti e preset del costruttore.
Perché il tempo non cala in modo perfettamente proporzionalePerché il tempo non cala in modo perfettamente proporzionale
Raddoppiare l'altezza layer dimezza in teoria il numero di strati, ma non necessariamente il tempo totale. Primo layer, movimenti, accelerazioni, raffreddamento, pareti, top e bottom, supporti e portata volumetrica restano vincoli reali. Su pezzi piccoli, la macchina può trascorrere molto tempo ad accelerare e rallentare; su sezioni ampie, può essere limitata dalla quantità di materiale che l'hotend riesce a fondere. Layer più alti richiedono una sezione estrusa maggiore. A parità di larghezza e velocità, cresce la portata volumetrica. Lo slicer può quindi ridurre la velocità per rispettare il limite di materiale o hotend. Per capire il beneficio reale, confronta tempo stimato e vista della portata dopo lo slicing, non soltanto il numero inserito nel campo layer height. Anche top e bottom meritano attenzione. Se imposti solo un numero fisso di strati, cambiarne l'altezza modifica lo spessore totale delle superfici solide. Dove disponibile, controlla lo spessore minimo in millimetri oltre al conteggio dei layer.Raddoppiare l'altezza layer dimezza in teoria il numero di strati, ma non necessariamente il tempo totale. Primo layer, movimenti, accelerazioni, raffreddamento, pareti, top e bottom, supporti e portata volumetrica restano vincoli reali. Su pezzi piccoli, la macchina può trascorrere molto tempo ad accelerare e rallentare; su sezioni ampie, può essere limitata dalla quantità di materiale che l'hotend riesce a fondere. Layer più alti richiedono una sezione estrusa maggiore. A parità di larghezza e velocità, cresce la portata volumetrica. Lo slicer può quindi ridurre la velocità per rispettare il limite di materiale o hotend. Per capire il beneficio reale, confronta tempo stimato e vista della portata dopo lo slicing, non soltanto il numero inserito nel campo layer height. Anche top e bottom meritano attenzione. Se imposti solo un numero fisso di strati, cambiarne l'altezza modifica lo spessore totale delle superfici solide. Dove disponibile, controlla lo spessore minimo in millimetri oltre al conteggio dei layer.
Geometria e orientamento vengono prima del valoreGeometria e orientamento vengono prima del valore
Le superfici quasi verticali cambiano poco passando da layer medi a sottili. Le pendenze basse, le cupole e le curve rivolte verso l'alto mostrano invece più facilmente lo scalino. Un pezzo può quindi avere zone che beneficiano molto del dettaglio e grandi tratti che non ne ricavano vantaggi visibili. L'orientamento modifica il problema. Ruotare il modello può ridurre i gradini su una faccia importante, ma può aggiungere supporti, peggiorare tolleranze o orientare i layer in modo sfavorevole rispetto ai carichi. Valuta estetica, contatti funzionali, direzione delle forze e rimozione dei supporti insieme. Una mesh poco definita non acquista dettaglio reale con layer più sottili. Se il file contiene facce grandi o curve già sfaccettate, lo slicer riproduce quel limite. Controlla sempre il modello e l'anteprima prima di attribuire il difetto alla stampante.Le superfici quasi verticali cambiano poco passando da layer medi a sottili. Le pendenze basse, le cupole e le curve rivolte verso l'alto mostrano invece più facilmente lo scalino. Un pezzo può quindi avere zone che beneficiano molto del dettaglio e grandi tratti che non ne ricavano vantaggi visibili. L'orientamento modifica il problema. Ruotare il modello può ridurre i gradini su una faccia importante, ma può aggiungere supporti, peggiorare tolleranze o orientare i layer in modo sfavorevole rispetto ai carichi. Valuta estetica, contatti funzionali, direzione delle forze e rimozione dei supporti insieme. Una mesh poco definita non acquista dettaglio reale con layer più sottili. Se il file contiene facce grandi o curve già sfaccettate, lo slicer riproduce quel limite. Controlla sempre il modello e l'anteprima prima di attribuire il difetto alla stampante.
Il primo layer è un'impostazione separataIl primo layer è un'impostazione separata
L'altezza del primo layer può differire da quella del resto del pezzo. I profili spesso usano un primo strato più tollerante per favorire continuità e adesione al piano, anche quando il modello viene stampato con layer fini. Non copiare valori isolati senza considerare livellamento, offset Z, superficie e procedura della macchina. Cambiare il primo layer può richiedere una nuova verifica della calibrazione. Troppa compressione crea bordi sporgenti e linee schiacciate; troppo poca lascia spazi e adesione insufficiente. Prima di ottimizzare il dettaglio superiore, assicurati che la base sia uniforme e conforme alle istruzioni del costruttore.L'altezza del primo layer può differire da quella del resto del pezzo. I profili spesso usano un primo strato più tollerante per favorire continuità e adesione al piano, anche quando il modello viene stampato con layer fini. Non copiare valori isolati senza considerare livellamento, offset Z, superficie e procedura della macchina. Cambiare il primo layer può richiedere una nuova verifica della calibrazione. Troppa compressione crea bordi sporgenti e linee schiacciate; troppo poca lascia spazi e adesione insufficiente. Prima di ottimizzare il dettaglio superiore, assicurati che la base sia uniforme e conforme alle istruzioni del costruttore.
Layer sottili non garantiscono maggiore resistenzaLayer sottili non garantiscono maggiore resistenza
La resistenza dipende da materiale, temperatura, portata, orientamento, pareti, geometria, adesione tra strati e condizioni d'uso. Più layer significano più interfacce e più cicli di deposizione; non equivalgono automaticamente a un pezzo più forte. Al contrario, layer troppo alti rispetto a ugello e processo possono ridurre la sovrapposizione utile fra le linee. Per un componente funzionale, confronta campioni stampati con profili controllati e carichi rappresentativi. L'aspetto liscio non dimostra prestazioni meccaniche. Applicazioni critiche richiedono criteri di prova e valutazioni specifiche, non una regola ricavata da un singolo provino.La resistenza dipende da materiale, temperatura, portata, orientamento, pareti, geometria, adesione tra strati e condizioni d'uso. Più layer significano più interfacce e più cicli di deposizione; non equivalgono automaticamente a un pezzo più forte. Al contrario, layer troppo alti rispetto a ugello e processo possono ridurre la sovrapposizione utile fra le linee. Per un componente funzionale, confronta campioni stampati con profili controllati e carichi rappresentativi. L'aspetto liscio non dimostra prestazioni meccaniche. Applicazioni critiche richiedono criteri di prova e valutazioni specifiche, non una regola ricavata da un singolo provino.
Altezza variabile: dettaglio solo dove serveAltezza variabile: dettaglio solo dove serve
PrusaSlicer e Cura includono funzioni per variare l'altezza in base alla geometria. Lo slicer può usare layer sottili sulle curve o sulle pendenze più sensibili e layer alti sulle zone verticali o semplici. L'obiettivo è conservare dettaglio dove risulta visibile senza applicare il costo temporale all'intero modello. La funzione non è automatica garanzia di qualità. Controlla transizioni, pareti sottili, top e bottom, supporti e compatibilità del profilo. Prusa ricorda inoltre che il profilo scelto modifica anche altre impostazioni, come la larghezza di estrusione; conviene partire da un profilo vicino all'altezza usata nella maggior parte del pezzo.PrusaSlicer e Cura includono funzioni per variare l'altezza in base alla geometria. Lo slicer può usare layer sottili sulle curve o sulle pendenze più sensibili e layer alti sulle zone verticali o semplici. L'obiettivo è conservare dettaglio dove risulta visibile senza applicare il costo temporale all'intero modello. La funzione non è automatica garanzia di qualità. Controlla transizioni, pareti sottili, top e bottom, supporti e compatibilità del profilo. Prusa ricorda inoltre che il profilo scelto modifica anche altre impostazioni, come la larghezza di estrusione; conviene partire da un profilo vicino all'altezza usata nella maggior parte del pezzo.
Procedura pratica prima di avviare la stampaProcedura pratica prima di avviare la stampa
1. Seleziona preset ufficiale per stampante, ugello e materiale. 2. Identifica superfici estetiche, quote funzionali e direzione dei carichi. 3. Confronta due o tre altezze supportate dallo stesso preset. 4. Verifica anteprima, numero di layer, portata, supporti e tempo stimato. 5. Controlla spessore totale di pareti superiori e inferiori. 6. Usa altezza variabile solo dopo aver esaminato le transizioni. 7. Stampa un campione rappresentativo quando qualità o funzione sono importanti. La migliore altezza layer è quella che soddisfa requisiti visivi e funzionali con tempo e rischio controllati. Layer più sottili servono quando la geometria li valorizza; layer più alti funzionano quando profilo, ugello e portata li supportano. Devi scegliere il profilo per un prototipo o una piccola serie? [Contatta ADIVO](https://adivo.it/it/contatti) indicando file, materiale, dimensioni e superfici importanti: possiamo aiutarti a valutare orientamento, altezza layer e processo più adatto.1. Seleziona preset ufficiale per stampante, ugello e materiale. 2. Identifica superfici estetiche, quote funzionali e direzione dei carichi. 3. Confronta due o tre altezze supportate dallo stesso preset. 4. Verifica anteprima, numero di layer, portata, supporti e tempo stimato. 5. Controlla spessore totale di pareti superiori e inferiori. 6. Usa altezza variabile solo dopo aver esaminato le transizioni. 7. Stampa un campione rappresentativo quando qualità o funzione sono importanti. La migliore altezza layer è quella che soddisfa requisiti visivi e funzionali con tempo e rischio controllati. Layer più sottili servono quando la geometria li valorizza; layer più alti funzionano quando profilo, ugello e portata li supportano. Devi scegliere il profilo per un prototipo o una piccola serie? [Contatta ADIVO](https://adivo.it/it/contatti) indicando file, materiale, dimensioni e superfici importanti: possiamo aiutarti a valutare orientamento, altezza layer e processo più adatto.