Adesione tra layer nella stampa 3D FDM: evitare crepe e delaminazioneAdesione tra layer nella stampa 3D FDM: evitare crepe e delaminazione
Crepe nette e strati che si separano indicano un processo da correggere. Scopri come distinguere delaminazione, sottoestrusione e rottura da carico.Crepe nette e strati che si separano indicano un processo da correggere. Scopri come distinguere delaminazione, sottoestrusione e rottura da carico.
Che cosa significa adesione tra layerChe cosa significa adesione tra layer
Nella stampa FDM, ogni linea di polimero caldo viene depositata sopra materiale già estruso. Il nuovo filamento deve bagnare la superficie sottostante e creare un legame sufficiente mentre le catene del polimero si diffondono all'interfaccia. Quando temperatura, tempo di contatto e pressione non sono adeguati, tra le linee restano vuoti o giunzioni deboli. Il pezzo può sembrare corretto, ma aprirsi lungo uno strato sotto carico. La produzione per strati rende inoltre il componente anisotropo: la risposta meccanica cambia con la direzione. Un carico parallelo alle linee depositate non attraversa le stesse interfacce di un carico lungo l'asse Z. NIST descrive proprio come deformazione, orientamento molecolare e storia termica della deposizione influenzino saldatura tra estrusi e proprietà finali. Per questo “materiale resistente” non significa automaticamente “pezzo resistente in ogni direzione”.Nella stampa FDM, ogni linea di polimero caldo viene depositata sopra materiale già estruso. Il nuovo filamento deve bagnare la superficie sottostante e creare un legame sufficiente mentre le catene del polimero si diffondono all'interfaccia. Quando temperatura, tempo di contatto e pressione non sono adeguati, tra le linee restano vuoti o giunzioni deboli. Il pezzo può sembrare corretto, ma aprirsi lungo uno strato sotto carico. La produzione per strati rende inoltre il componente anisotropo: la risposta meccanica cambia con la direzione. Un carico parallelo alle linee depositate non attraversa le stesse interfacce di un carico lungo l'asse Z. NIST descrive proprio come deformazione, orientamento molecolare e storia termica della deposizione influenzino saldatura tra estrusi e proprietà finali. Per questo “materiale resistente” non significa automaticamente “pezzo resistente in ogni direzione”.
Delaminazione, layer mancante o rottura da caricoDelaminazione, layer mancante o rottura da carico
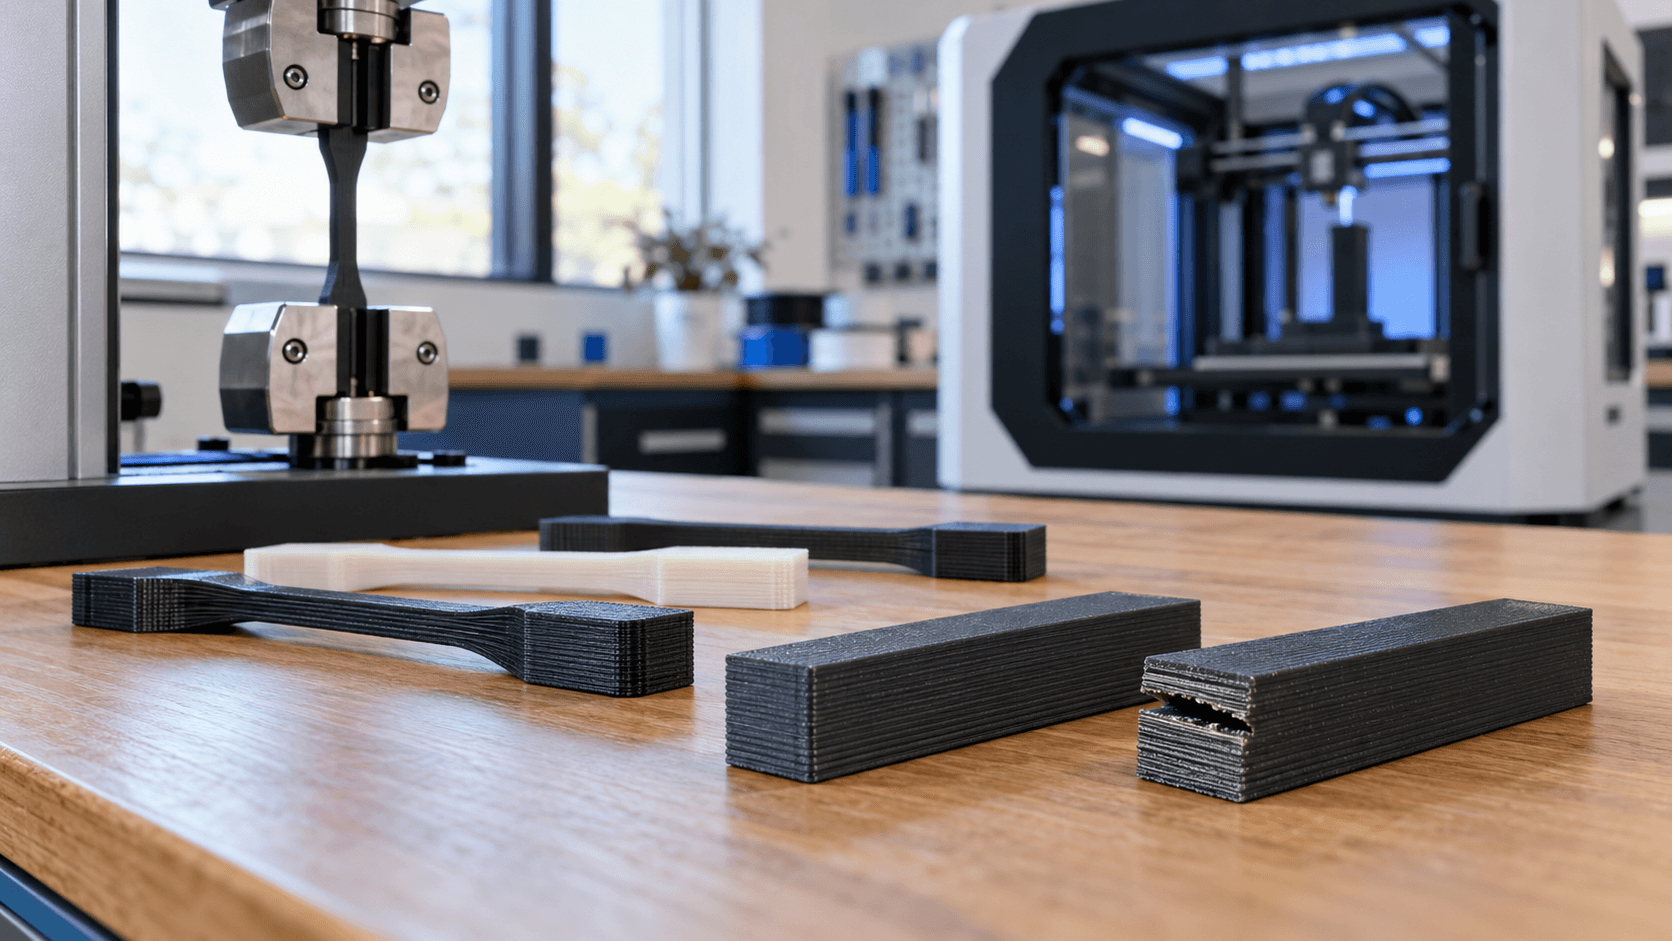
La diagnosi parte dall'aspetto del difetto. La delaminazione crea spesso una fessura abbastanza netta lungo il piano degli strati. Può comparire durante la stampa, durante il raffreddamento o quando il componente viene sollecitato. Una crepa leggermente incurvata verso l'alto suggerisce tensioni da ritiro: gli strati si raffreddano a velocità diverse e la forza interna supera il legame tra loro. Un layer mancante ha invece materiale assente o discontinuo. La causa può essere sottoestrusione, ugello parzialmente ostruito, ingranaggi sporchi, filamento che scorre male o profilo incompatibile. La guida Prusa distingue i vuoti di estrusione dalle crepe pulite e ricorda che un pezzo sottoestruso tende a essere fragile. Una frattura irregolare avvenuta solo oltre un carico noto può essere infine il normale limite del componente, non un difetto di processo. Osserva dove nasce la rottura, fotografa la sezione e confronta più campioni. Se la fessura compare sempre alla stessa altezza, controlla eventi di processo in quel punto: cambio di velocità, pausa, corrente d'aria o irregolarità di alimentazione. Se appare in posizioni casuali, verifica prima estrusione e materiale.La diagnosi parte dall'aspetto del difetto. La delaminazione crea spesso una fessura abbastanza netta lungo il piano degli strati. Può comparire durante la stampa, durante il raffreddamento o quando il componente viene sollecitato. Una crepa leggermente incurvata verso l'alto suggerisce tensioni da ritiro: gli strati si raffreddano a velocità diverse e la forza interna supera il legame tra loro. Un layer mancante ha invece materiale assente o discontinuo. La causa può essere sottoestrusione, ugello parzialmente ostruito, ingranaggi sporchi, filamento che scorre male o profilo incompatibile. La guida Prusa distingue i vuoti di estrusione dalle crepe pulite e ricorda che un pezzo sottoestruso tende a essere fragile. Una frattura irregolare avvenuta solo oltre un carico noto può essere infine il normale limite del componente, non un difetto di processo. Osserva dove nasce la rottura, fotografa la sezione e confronta più campioni. Se la fessura compare sempre alla stessa altezza, controlla eventi di processo in quel punto: cambio di velocità, pausa, corrente d'aria o irregolarità di alimentazione. Se appare in posizioni casuali, verifica prima estrusione e materiale.
Temperatura e profilo del materialeTemperatura e profilo del materiale
Una temperatura ugello troppo bassa può depositare una linea che solidifica prima di legarsi bene alla precedente. Aumentarla indiscriminatamente non è la soluzione: valori eccessivi possono degradare il materiale, peggiorare dettagli, generare stringing o superare i limiti indicati dal produttore. Riparti da un preset ufficiale compatibile con stampante, ugello e filamento, poi esegui una piccola prova all'interno dell'intervallo della scheda tecnica. Prusa suggerisce incrementi graduali quando il PLA mostra separazione, ma il numero non è universale. La temperatura reale dipende da sensore, hotend, portata e velocità. Modifica una variabile per volta e valuta anche superficie, ponti, sporgenze e stabilità dimensionale. Una temperature tower può orientare la scelta, ma il test finale deve usare geometria e orientamento del componente. Anche velocità e portata sono collegate. Aumentare velocità senza sufficiente capacità di fusione può ridurre la temperatura effettiva del materiale depositato. Un flusso troppo basso lascia spazi tra perimetri e layer; uno troppo alto altera quote e superficie. Prima di cambiare il moltiplicatore di estrusione, controlla diametro del filamento, ugello, ingranaggi e percorso di alimentazione.Una temperatura ugello troppo bassa può depositare una linea che solidifica prima di legarsi bene alla precedente. Aumentarla indiscriminatamente non è la soluzione: valori eccessivi possono degradare il materiale, peggiorare dettagli, generare stringing o superare i limiti indicati dal produttore. Riparti da un preset ufficiale compatibile con stampante, ugello e filamento, poi esegui una piccola prova all'interno dell'intervallo della scheda tecnica. Prusa suggerisce incrementi graduali quando il PLA mostra separazione, ma il numero non è universale. La temperatura reale dipende da sensore, hotend, portata e velocità. Modifica una variabile per volta e valuta anche superficie, ponti, sporgenze e stabilità dimensionale. Una temperature tower può orientare la scelta, ma il test finale deve usare geometria e orientamento del componente. Anche velocità e portata sono collegate. Aumentare velocità senza sufficiente capacità di fusione può ridurre la temperatura effettiva del materiale depositato. Un flusso troppo basso lascia spazi tra perimetri e layer; uno troppo alto altera quote e superficie. Prima di cambiare il moltiplicatore di estrusione, controlla diametro del filamento, ugello, ingranaggi e percorso di alimentazione.
Raffreddamento e ambiente di stampaRaffreddamento e ambiente di stampa
La ventola aiuta dettagli e ponti, ma un raffreddamento eccessivo riduce il tempo utile per la saldatura tra strati. Correnti d'aria esterne e variazioni della temperatura ambiente possono creare lo stesso problema, soprattutto su pezzi grandi o materiali soggetti a ritiro. ABS e ASA richiedono spesso un ambiente più stabile di molti PLA e PETG; segui sempre indicazioni del produttore e profilo macchina. Una camera chiusa non autorizza temperature improvvisate. Elettronica, filamento e stampante hanno limiti specifici; alcune macchine non sono progettate per lavorare in un involucro caldo. Non coprire o modificare la stampante senza istruzioni del costruttore. Per materiali che possono emettere particelle o composti volatili, gestisci ventilazione ed esposizione secondo schede di sicurezza e valutazione del luogo di lavoro. La ricerca sperimentale su polimeri tecnici conferma il ruolo della storia termica: studi su PEI hanno osservato migliore adesione e meno vuoti con riscaldamento controllato durante il processo. Questi risultati non vanno trasferiti direttamente a PLA o PETG, ma mostrano perché temperatura dell'interfaccia e raffreddamento uniforme contano.La ventola aiuta dettagli e ponti, ma un raffreddamento eccessivo riduce il tempo utile per la saldatura tra strati. Correnti d'aria esterne e variazioni della temperatura ambiente possono creare lo stesso problema, soprattutto su pezzi grandi o materiali soggetti a ritiro. ABS e ASA richiedono spesso un ambiente più stabile di molti PLA e PETG; segui sempre indicazioni del produttore e profilo macchina. Una camera chiusa non autorizza temperature improvvisate. Elettronica, filamento e stampante hanno limiti specifici; alcune macchine non sono progettate per lavorare in un involucro caldo. Non coprire o modificare la stampante senza istruzioni del costruttore. Per materiali che possono emettere particelle o composti volatili, gestisci ventilazione ed esposizione secondo schede di sicurezza e valutazione del luogo di lavoro. La ricerca sperimentale su polimeri tecnici conferma il ruolo della storia termica: studi su PEI hanno osservato migliore adesione e meno vuoti con riscaldamento controllato durante il processo. Questi risultati non vanno trasferiti direttamente a PLA o PETG, ma mostrano perché temperatura dell'interfaccia e raffreddamento uniforme contano.
Orientamento e geometria del componenteOrientamento e geometria del componente
Se il carico apre gli strati come le pagine di un libro, il giunto lavora nella direzione più critica. Ruotare il pezzo può portare le linee principali lungo il percorso del carico e ridurre la tensione normale alle interfacce. La scelta deve però considerare supporti, precisione, finitura e tempo: non esiste un orientamento migliore per tutte le funzioni. Anche geometria concentra le tensioni. Spigoli vivi, cambi bruschi di sezione, fori vicini al bordo e pareti molto sottili possono avviare una crepa. Raggi, raccordi e transizioni progressive distribuiscono il carico. Aumentare solo l'infill non corregge necessariamente una parete esterna debole o una linea di giunzione mal orientata; spesso contano più perimetri e percorso del carico.Se il carico apre gli strati come le pagine di un libro, il giunto lavora nella direzione più critica. Ruotare il pezzo può portare le linee principali lungo il percorso del carico e ridurre la tensione normale alle interfacce. La scelta deve però considerare supporti, precisione, finitura e tempo: non esiste un orientamento migliore per tutte le funzioni. Anche geometria concentra le tensioni. Spigoli vivi, cambi bruschi di sezione, fori vicini al bordo e pareti molto sottili possono avviare una crepa. Raggi, raccordi e transizioni progressive distribuiscono il carico. Aumentare solo l'infill non corregge necessariamente una parete esterna debole o una linea di giunzione mal orientata; spesso contano più perimetri e percorso del carico.
Una procedura di prova senza correzioni casualiUna procedura di prova senza correzioni casuali
1. Ripristina preset corretto per macchina, ugello e materiale. 2. Controlla bobina, percorso filamento, ingranaggi e possibile ostruzione. 3. Stampa due provini identici nell'orientamento reale del pezzo. 4. Varia solo temperatura, restando nei limiti del produttore. 5. Se serve, prova raffreddamento e velocità in passaggi separati. 6. Registra profilo, lotto, orientamento, massa e modalità di rottura. Confrontare soltanto il carico massimo può essere fuorviante. Annota se la rottura attraversa il materiale o segue un layer, se il campione si deforma e se il difetto è ripetibile. Per parti funzionali o serie, usa provini e metodi di prova coerenti con requisito e materiale; un test manuale non sostituisce una validazione ingegneristica.1. Ripristina preset corretto per macchina, ugello e materiale. 2. Controlla bobina, percorso filamento, ingranaggi e possibile ostruzione. 3. Stampa due provini identici nell'orientamento reale del pezzo. 4. Varia solo temperatura, restando nei limiti del produttore. 5. Se serve, prova raffreddamento e velocità in passaggi separati. 6. Registra profilo, lotto, orientamento, massa e modalità di rottura. Confrontare soltanto il carico massimo può essere fuorviante. Annota se la rottura attraversa il materiale o segue un layer, se il campione si deforma e se il difetto è ripetibile. Per parti funzionali o serie, usa provini e metodi di prova coerenti con requisito e materiale; un test manuale non sostituisce una validazione ingegneristica.
Dal difetto visibile al processo stabileDal difetto visibile al processo stabile
L'adesione tra layer dipende dall'intero sistema: materiale, temperatura, portata, raffreddamento, ambiente, orientamento e geometria. Correggere tutto insieme nasconde la causa. Una sequenza controllata permette invece di separare sottoestrusione, tensioni termiche e progetto sfavorevole, riducendo ristampe e falsi miglioramenti. Il tuo componente si apre lungo gli strati o rompe prima del previsto? [Contatta ADIVO](https://adivo.it/it/contatti) con file 3D, materiale, profilo e foto della frattura: possiamo valutare orientamento, parametri e un piano prove prima della produzione.L'adesione tra layer dipende dall'intero sistema: materiale, temperatura, portata, raffreddamento, ambiente, orientamento e geometria. Correggere tutto insieme nasconde la causa. Una sequenza controllata permette invece di separare sottoestrusione, tensioni termiche e progetto sfavorevole, riducendo ristampe e falsi miglioramenti. Il tuo componente si apre lungo gli strati o rompe prima del previsto? [Contatta ADIVO](https://adivo.it/it/contatti) con file 3D, materiale, profilo e foto della frattura: possiamo valutare orientamento, parametri e un piano prove prima della produzione.